Высверливание точек контактной сварки
В процессе работы с кузовными элементами автомобиля приходится сталкиваться с необходимостью разделения деталей, соединенных между собой при помощи точек контактной сварки. Данный вид соединения обеспечивает надежную фиксацию между несъемными деталями, образуя при этом прочную конструкцию. Именно высверливание точек сварки позволяет аккуратно разъединить детали и при необходимости дает возможность осуществить их соединение вновь.
Подготовка к высверливанию
На данном этапе необходимо определить рабочую область, зачистить поверхность точек сварки, при необходимости удалить герметик. Понадобятся сверла по металлу диаметром от 8 до 9,5 мм. При сверлении можно использовать сверла с острым и широким кончиком. Сверла с широким кончиком удобней использовать для работы по неровной поверхности. Использование сверла с острым кончиком требует большей концентрации, его следует применять по ровной поверхности.
Техника высверливания
Высверливание необходимо осуществлять таким образом, чтобы избежать серьезного повреждения детали с внутренней стороны. Просверлить необходимо только внешнюю деталь. Сверление необходимо осуществлять на малых оборотах, что позволит наиболее эффективно проходить металл и предотвратить перегрева сверла. Так же медленное сверление поможет наиболее эффективно контролировать процесс, удерживая сверло под правильным углом. Его при этом необходимо расположить перпендикулярно поверхности. Чем толще и плотнее деталь, тем медленнее осуществляется сверление.
Так же для высверливания используют отрезной диск, однако при его применении высока вероятность повреждения детали. Данный способ является очень грубым и редко применяется.
Еще одним способом высверливания является использование фрезы с регулируемым наконечником. Но для этого предварительно необходимо просверлить тонкое отверстие в центе точки сварки.
Кроме того, существуют специальные дрели для высверливания контактной сварки. Они оборудованы приспособлением, которое позволяет фиксировать место сверления с двух сторон. При этом сверло подается на заданную глубину, что позволяет предотвратить повреждение другой приваренной детали.
Крайне редко для удаления контактной сварки применяют плазменную резку, так как при этом происходит выжигание металла.
Разделение деталей
После окончания высверливания всех точек, необходимо разъединить детали. Это процесс довольно простой. Однако может усложниться в случае, если присутствует герметик между швами. Для предотвращения повреждения деталей можно использовать зубило. Оно поможет избавиться от остатков сварки.
Как разобрать кузовные детали машины на точечной сварке

Это статью можно назвать статьей-заметкой, так как она сама по себе не столько о каком-либо производственном процессе и не об оборудовании и не о системах, а более как полезный совет, чем лучше воспользоваться для быстрой и беспроблемной разборки кузовных деталей машины если они скреплены между собой точечной сваркой. Эта статья будет более полезна для людей специализирующихся на кузовном ремонте, вернее даже вникающих в суть данного ремонта, так как настоящие гуру уже явно знают о написанном.
Обычная процедура разъединения деталей кузова машины на точечной сварке
Итак, точечная сварка один из самых распространенных видов сварки применяемом на автомобиле. Именно с ней приходится иметь дело при разборке, снятии каких-либо поврежденных элементов с кузова машины. Все бы ничего, бери и высверливай, точки той самой сварки. Так нет же, самой главной проблемой является то, что сверло большого диаметра трудно направить сразу на сверление именно в том месте, где бы этого хотелось. Оно то соскальзывает, то съезжает, то просто требует значительного времени и внимания чтобы все-таки просверлить отверстие там, где это необходимо. Обычно процедура удаления точечной сварки включает в себя целый технологический процесс, а не одну операцию. Первоначальное кернение, потом сверление тонким сверлом 2-3 мм, а потом и сверление уже сверлом 8 мм. Естественно, что все это время, а время это наши деньги и нервы. Так вот, все уже придумано до нас, надо лишь только этим воспользоваться…
Разборка деталей на точечной сварке специальным сверлом
Решение как мы уже упомянули есть. Это использование специализированного сверла, которое словно совмещает в себе особенности тех самых 2 сверел необходимых для удаления точечной сварки в «обычном» режиме. Его сложная геометрия начинается с режущей части как раз около 2-3 мм, что позволяет легко выставить и что главное засверлиться, с минимальной вероятностью ухода сверла в сторону. Ведь как известно сверлом маленького диаметра всегда проще засверлиться на поверхности в нужной точке, нежели сверлом с большим диаметром. Далее образовавшаяся канавка является словно направляющей. В итоге, углубляясь по данной направляющей начинает работать больший диаметр данного сверла, который непосредственно и высверливает точечную сварку на кузове. Но как говориться — лучше один раз увидеть, чем 100 раз услышать, а значит без фото инструкции нам не обойтись.
У нас имеется точечная сварка, на фото далее.

Вот и наше «чудо сверло». Здесь четко видно изменение геометрии сверла от минимального диаметра для засверливания и максимального для непосредственной работы.
Теперь засверливаемся на выбранных пятнах точечной сварки. Обратите внимание, что проходить весь метал насквозь не обязательно, достаточно лишь пройти первый лист металла, чтобы обеспечить разборку кузовных деталей.

Если с данной технологией все понятно, то теперь надо определиться с тем, насколько она вам подходит, и чего вам это будет стоить. Если у вас разовое производство, то есть разобрать и забыть, то возможно вам это не подойдет, так как цена такого сверла будет сильно отличаться от 2 заменяемых. Стоить оно порядка 20 долларов.
В случае если же вы занимаетесь кузовным ремонтом профессионально, то экономия времени и нервов может получиться довольно существенная. Единственным значительным недостатком останется ресурс сверла, которое придется либо заменить, либо точить аккуратно и умело! Вот и все, что мы хотели вам рассказать в нашей статье – заметке, внеся очередной, пусть и незначительный вклад в автодело всемирной паутины.
Ультрабюджетная точечная сварка литиевых аккумуляторов дома
В жизни каждого «радиогубителя» возникает момент, когда нужно сварить между собой несколько литиевых аккумуляторов — либо при ремонте сдохшей от возраста АКБ ноутбука, либо при сборке питания для очередной поделки. Паять «литий» 60-ваттным паяльником неудобно и страшновато — чуть перегреешь — и у тебя в руках дымовая граната, которую бесполезно тушить водой.
Коллективный опыт предлагает два варианта — либо отправиться на помойку в поисках старой микроволновки, раскурочить её и достать трансформатор, либо изрядно потратиться.
Мне совершенно не хотелось ради нескольких сварок в год искать трансформатор, пилить его и перематывать. Хотелось найти ультрадешёвый и ультрапростой способ сваривать аккумуляторы электрическим током.
Мощный низковольтный источник постоянного тока, доступный каждому — это обычная б.у. АКБ от машины. Готов поспорить, что он у вас уже есть где-то в кладовке или найдётся у соседа.
Подсказываю — лучший способ обзавестись старой АКБ задаром — это
дождаться морозов. Подойдите к бедолаге, у которого не заводится машина — он скоро побежит за новым свежим аккумулятором в магазин, а старый отдаст вам просто так. На морозе старая свинцовая АКБ может и плохо работает, но после заряда дома в тепле выйдет на полную ёмкость.
Чтобы сваривать аккумуляторы током от батареи, нам нужно будет выдавать ток короткими импульсами в считанные миллисекунды — иначе получим не сварку, а выжигание дыр в металле. Самый дешёвый и доступный способ коммутировать ток 12-вольтовой батареи — электромеханическое реле (соленоидное).
Проблема в том, что обычные автомобильные реле на 12 вольт рассчитаны максимум на 100 ампер, а токи короткого замыкания при сварке в разы больше. Есть риск, что якорь реле просто приварится. И тогда на просторах Алиэкспресс я наткнулся на мотоциклетные реле стартера. Подумалось, что если эти реле выдерживают ток стартера, причём много тысяч раз, то и для моих целей сгодится. Окончательно убедило вот это видео, где автор испытывает аналогичное реле:
Моё реле было куплено за 253 рубля и доехало до Москвы меньше, чем за 20 дней. Характеристики реле с сайта продавца:
- Предназначено для мотоциклов с двигателем 110 или 125 кубов
- Номинальный ток — 100 ампер сроком до 30 секунд
- Ток возбуждения обмотки — 3 ампера
- Рассчитано на 50 тыс. циклов
- Вес — 156 граммов
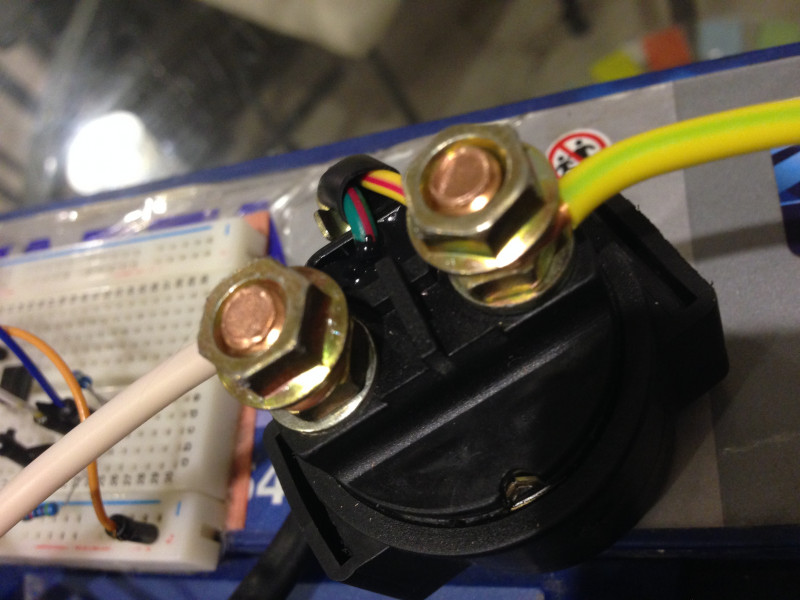
Агрегат порадовал качеством — под контакты выведены два омеднённых резьбовых соединения, все провода — залиты компаундом для водонепроницаемости.
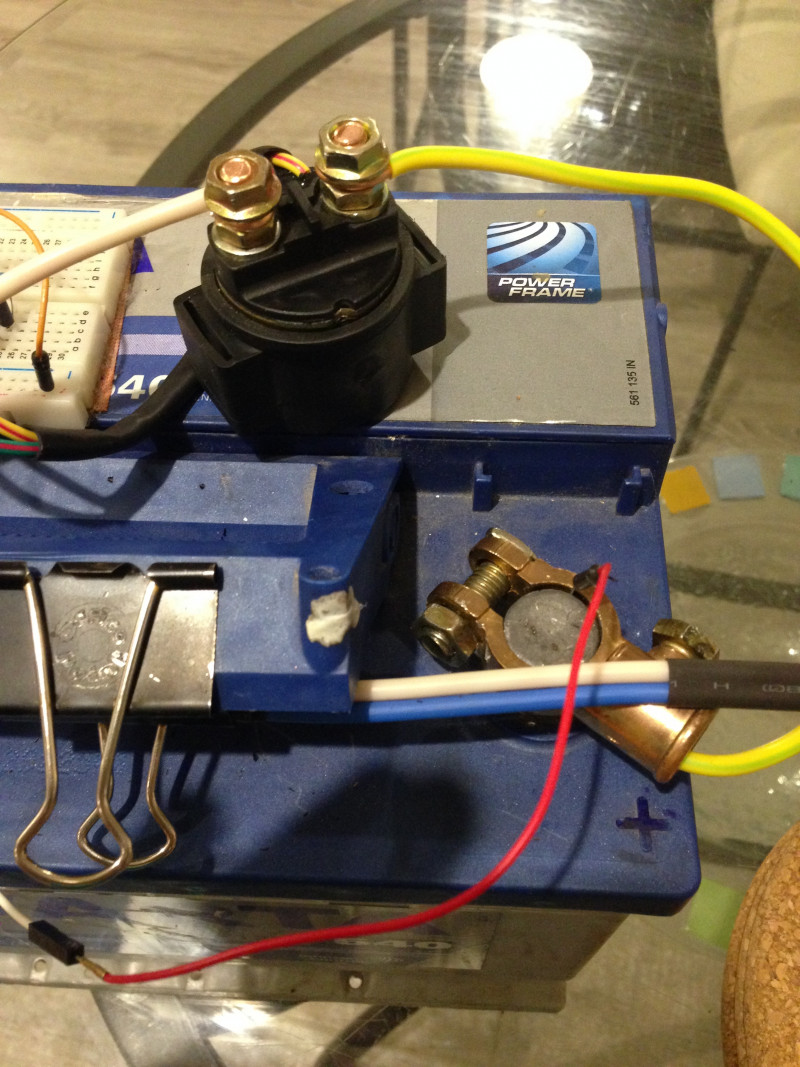
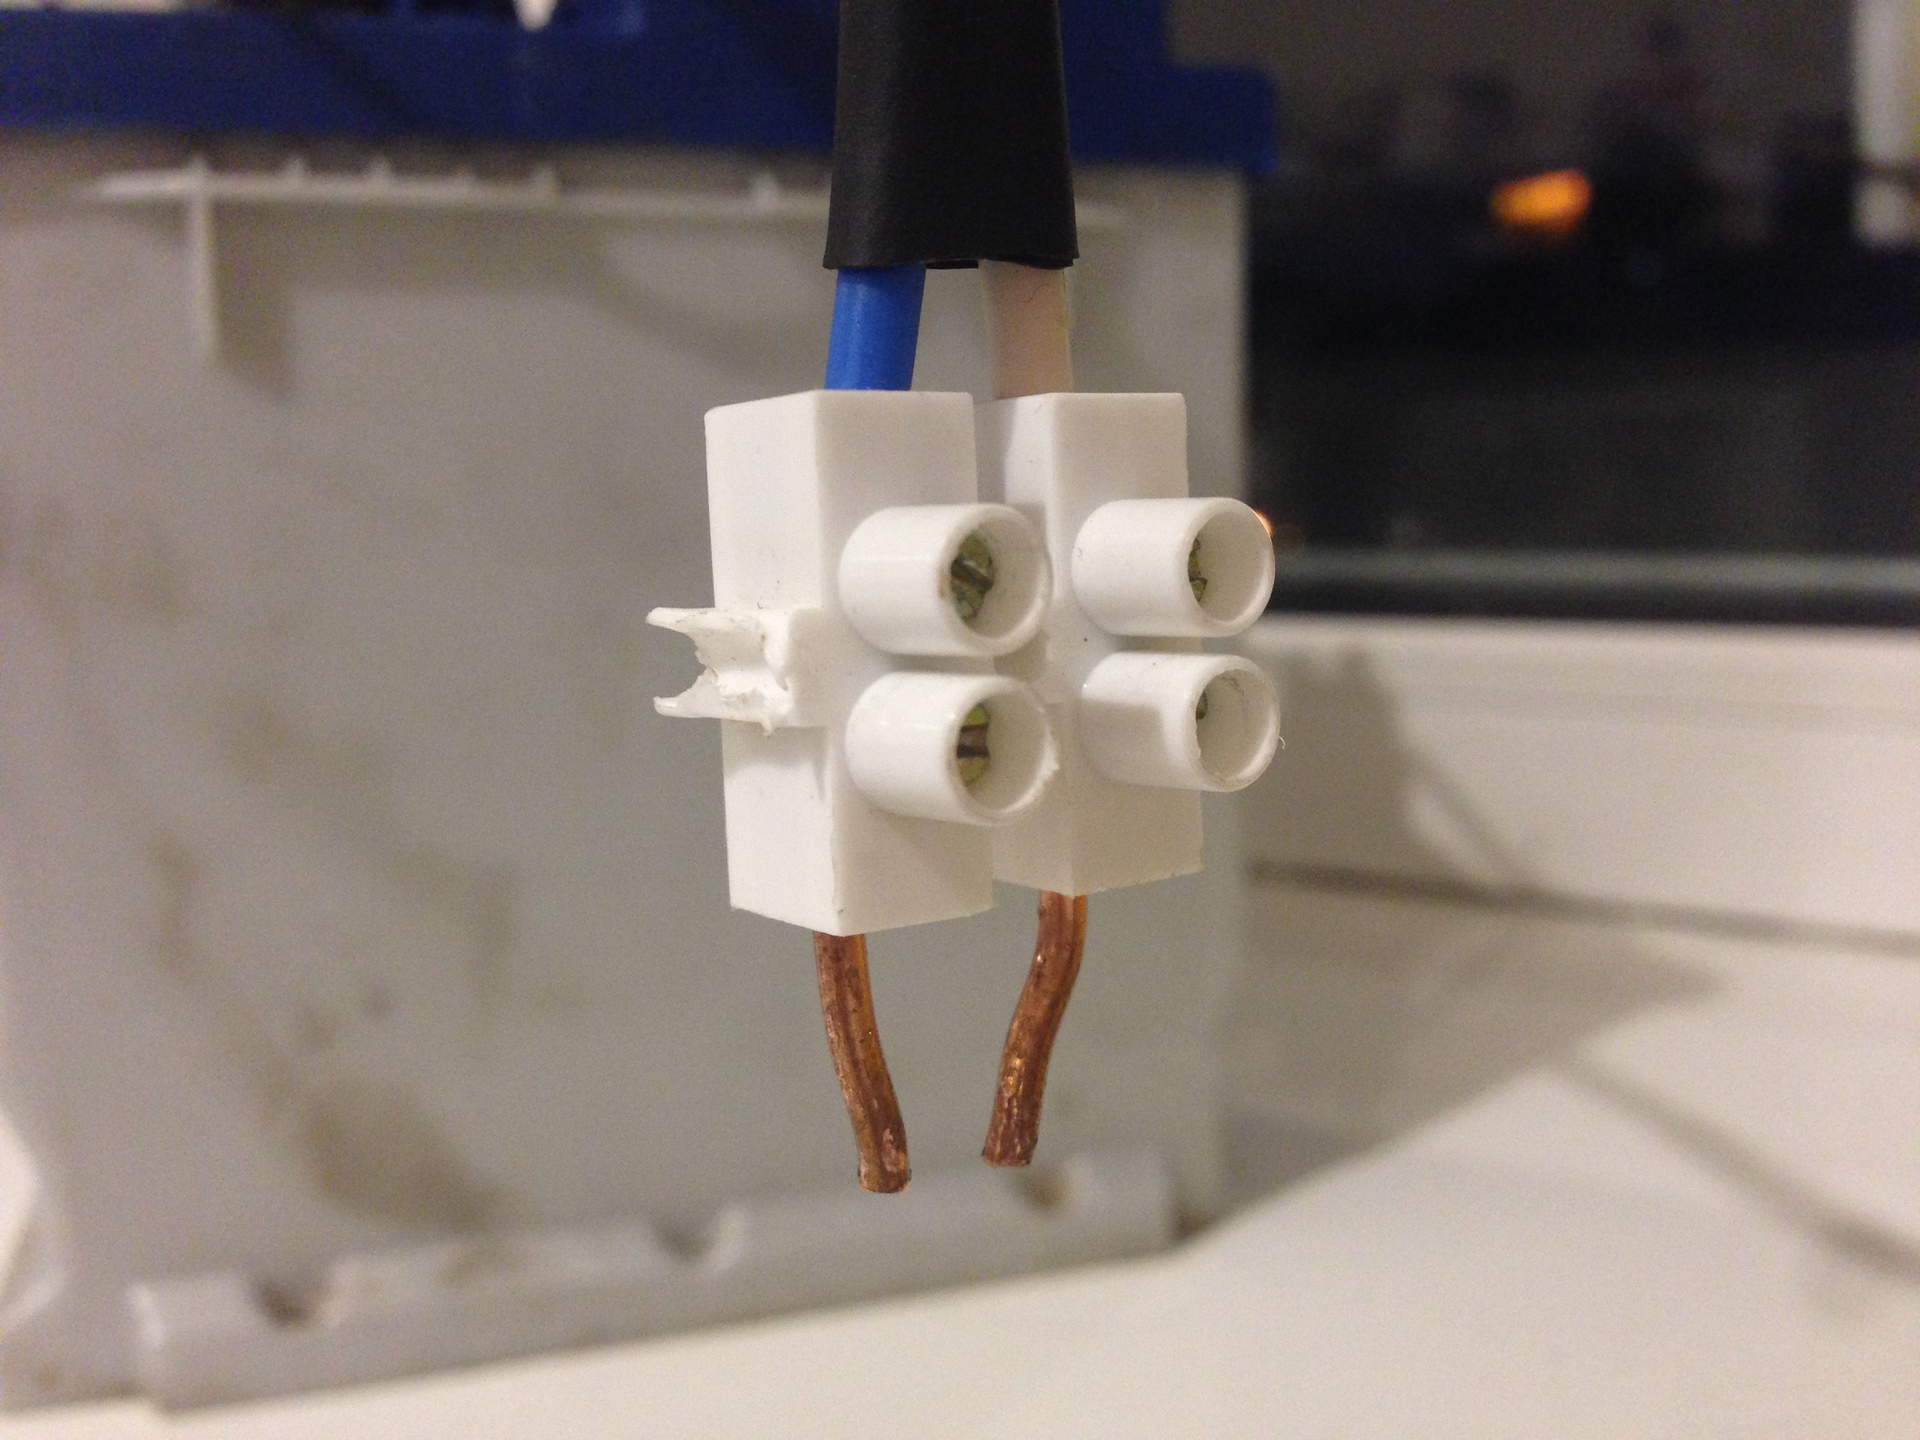
На скорую руку собрал «тестовый стенд», контакты реле замыкал вручную. Провод использовал одножильный, сечением 4 квадрата, зачищенные наконечники фиксировал клеммником. Для подстраховки снабдил одну из клемм к АКБ «страховочной петлёй» — если бы якорь реле решил бы пригореть и устроить короткое замыкание, я бы успел сдёрнуть клемму с АКБ за эту верёвку:
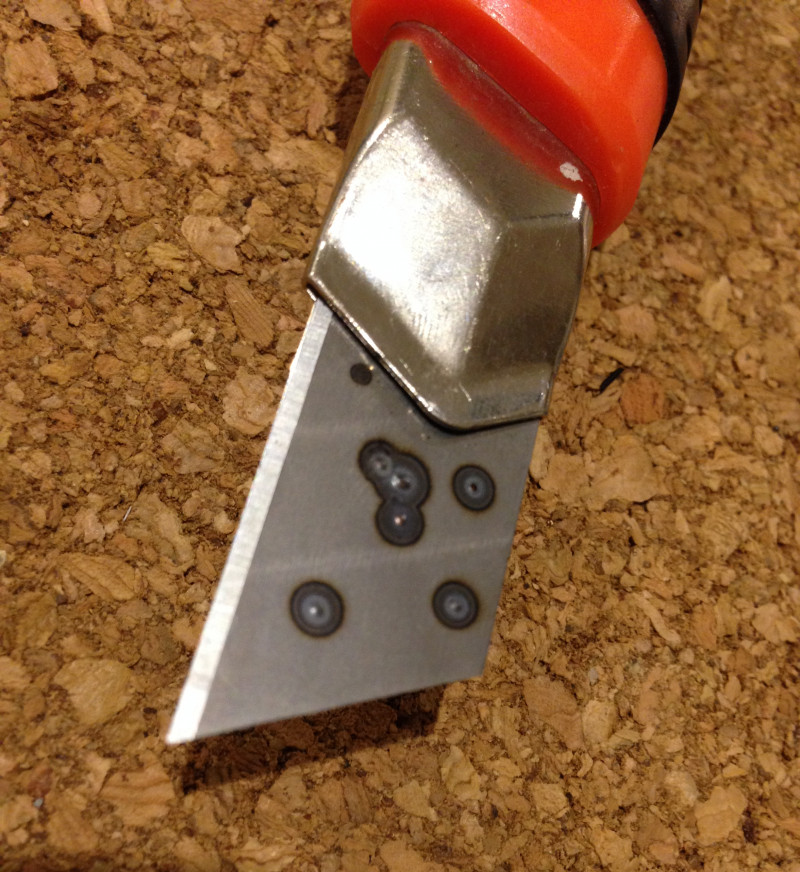
Испытания показали, что машинка работает на твёрдую пятёрку. Якорь очень громко стучит, а электроды дают чёткие вспышки; реле не пригорает. Чтобы не тратить никелевую полосу и не практиковаться на опасном литии, мучил лезвие канцелярского ножа. На фото вы видите несколько качественных точек и несколько передержанных:

Передержанные точки видны и на изнанке лезвия:
Едем дальше. Как показал эксперимент на лезвии, выдержать необходимую длину импульса для сварки вручную невозможно, надо делать управление от тактовой кнопки или на микроконтроллере.
Сначала нагородил простую схему на мощном транзисторе, но быстро вспомнил, что соленоид в реле хочет кушать аж 3 ампера. Порылся в ящике и нашёл взамен транзистору MOSFET IRF3205 и набросал простую схему с ним:
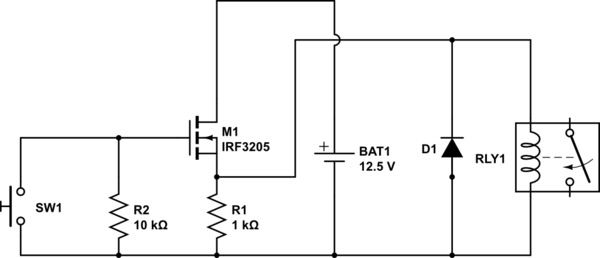
Схема довольно нехитрая — собственно, MOSFET, два резистора — на 1К и 10К, да диод, предохраняющий цепь от индуцированного соленоидом тока в момент обесточивания реле.
Сначала пробуем схему на фольге (с радостными щелчками жжёт дырки насквозь через несколько слоёв), потом достаём из загашника никелевую ленту для соединения аккумуляторных сборок. Коротко жмём кнопку, получаем громкую вспышку, и рассматриваем прожжённую дыру. Блокноту тоже досталось — прожгло не только никель, но и пару листов под ним 🙂

Даже сваренную двумя точками ленту разделить руками не выходит.
Очевидно, что схема работает, дело за тонкой настройкой «выдержки и экспозиции». Если верить экспериментам с осциллографом того же товарища с YouTube, у которого я подсмотрел идею с реле стартера, то на срыв якоря уходит около 21мс — от этого времени и будем плясать.
Пользователь Ютуба AvE тестирует скорострельность реле стартера в сравнении с SSR Fotek на осциллографе
Дополняем схему — вместо нажатий кнопки вручную доверим отсчёт миллисекунд Ардуине. Нам понадобятся:
- собственно Arduino — сойдёт Nano, ProMini или Pro Micro,
- Оптопара Sharp PC817 с токоограничивающим резистором на 220Ом — чтобы гальванически развязать Ардуино и реле,
- Понижающий напряжение модуль, например XM1584, чтобы превратить 12 вольт от батареи в безопасные для Ардуины 5 вольт
- также нам понадобятся резисторы на 1K и 10K, потенциометр на 10К, какой-нибудь диод и любой buzzer.
- Ну и, наконец, нам будет нужна никелевая лента, которой сваривают аккумуляторы.
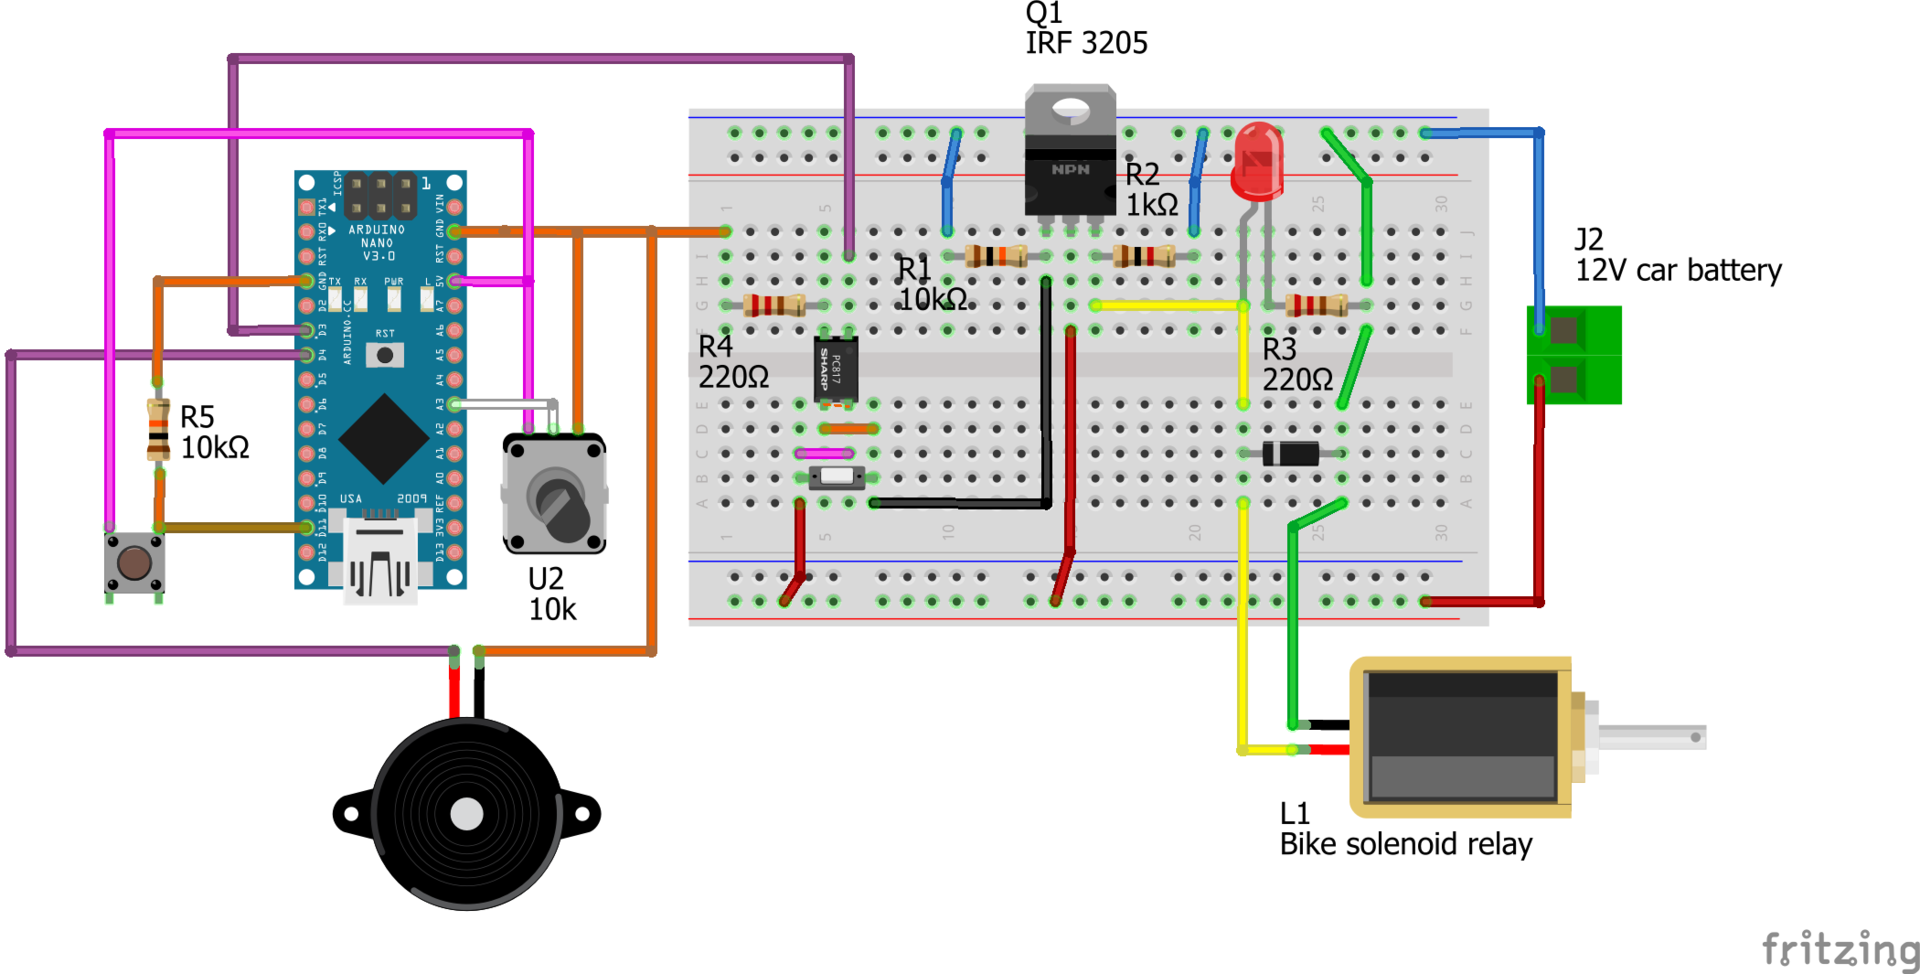
Заливаем в Arduino немудрёный код:
const int buttonPin = 11; // Кнопка спуска const int ledPin = 12; // Пин с сигнальным светодиодом const int triggerPin = 10; // MOSFET с реле const int buzzerPin = 9; // Пищалка const int analogPin = A3; // Переменный резистор 10К для выставления длины импульса // Объявляем переменные: int WeldingNow = LOW; int buttonState; int lastButtonState = LOW; unsigned long lastDebounceTime = 0; unsigned long debounceDelay = 50; // минимальное время в мс, которое надо выждать до срабатывания. Сделано для предотвращения ложных срабатываний при дребезге контактов спусковой кнопки int sensorValue = 0; // считываем значение, выставленное на потенциометре в эту переменную. int weldingTime = 0; // . и на его основе выставляем задержку void setup() < pinMode(analogPin, INPUT); pinMode(buttonPin, INPUT); pinMode(ledPin, OUTPUT); pinMode(triggerPin, OUTPUT); pinMode(buzzerPin, OUTPUT); digitalWrite(ledPin, LOW); digitalWrite(triggerPin, LOW); digitalWrite(buzzerPin, LOW); Serial.begin(9600); >void loop() < sensorValue = analogRead(analogPin); // считываем значение, выставленное на потенциометре weldingTime = map(sensorValue, 0, 1023, 15, 255); // приводим его к миллисекундам в диапазоне от 15 до 255 Serial.print("Analog pot reads = "); Serial.print(sensorValue); Serial.print("\t so we will weld for = "); Serial.print(weldingTime); Serial.println("ms. "); // Для предотврещения ложных срабатываний кнопки убеждаемся сначала, что она зажата минимум в течение 50мс, прежде чем начать сварку: int reading = digitalRead(buttonPin); if (reading != lastButtonState) < lastDebounceTime = millis(); >if ((millis() — lastDebounceTime) > debounceDelay) < if (reading != buttonState) < buttonState = reading; if (buttonState == HIGH) < WeldingNow = !WeldingNow; >> > // Если команда получена, то начинаем: if (WeldingNow == HIGH) < Serial.println("== Welding starts now! =="); delay(1000); // Выдаём три коротких и один длинный писк в динамик: int cnt = 1; while (cnt playTone(956, 300); delay(1); // И сразу после последнего писка приоткрываем MOSFET на нужное количество миллисекунд: digitalWrite(ledPin, HIGH); digitalWrite(triggerPin, HIGH); delay(weldingTime); digitalWrite(triggerPin, LOW); digitalWrite(ledPin, LOW); Serial.println("== Welding ended! = https://habrastorage.org/files/65a/449/3f9/65a4493f9b654925898776da835f5f93.JPG"/>
Несколько важных слов о технике безопасности:
- При сварке в стороны могут разлетаться микроскопические брызги металла. Не выпендривайтесь, одевайте защитные очки, они стоят три копейки.
- Несмотря на мощность, реле теоретически может «пригореть» — якорь реле приплавится к месту контакта и не сможет вернуться обратно. Вы получите короткое замыкание и быстрый разогрев проводов. Заранее обдумайте, как вы в такой ситуации будете сдёргивать с АКБ клемму.
- Вы можете получать разные степени сварки в зависимости от заряда АКБ. Во избежание сюрпризов настраивайте длину сварочного импульса на полностью заряженной АКБ.
- Заранее подумайте, что вы будете делать, если продырявите литиевый аккумулятор 18650 — как вы будете хватать раскалившийся элемент и куда его закинете догорать. Скорее всего, у вас такого не произойдёт, но с видео последствий самовозгораний 18650 лучше ознакомьтесь заранее. Как минимум, приготовьте металлическое ведро с крышкой.
- Контролируйте заряд вашей автомобильной батареи, не допускайте её сильного разряда (ниже 11 вольт). Это не полезно батарее, да и соседа, которому срочно потребуется «прикурить» машину зимой, не выручите.
- DIY или Сделай сам
- Электроника для начинающих
Работа с сварочными точками
Рассмотрим вырубку листа, разъединение и последующую зачистку. Операция заключается в том, что вместо удаления поврежденной детали целиком ее удаляют частями. Сначала вырубают поврежденную деталь как можно ближе к линии расположения точек сварки. Вырубка может быть выполнена пневматическим инструментом, снабженным зубилом. Можно также выполнить эту операцию и обычным зубилом. Однако нельзя применять для этой цели кислородно-ацетиленовую горелку, так как она сильно нагревает металл (ухудшает все механические характеристики листового металла), вызывает загорание любых близких к очагу внутренних антикоррозионных покрытий и способствует развитию коррозии.
После вырубки остается лента металла, на которой приблизительно по центру располагаются точки сварки.
Другой способ заключается в применении ручной шлифовальной машинки, снабженной диском, выполняющим функцию режущего инструмента.
Есть способ вырезки с использованием аппаратов для дуговой плазменной резки. Струя сжатого воздуха удаляет расплавленный металл и обеспечивает чистый рез шириной от 2 до 2,5 мм. Таким способом можно разъединить листы, соединенные точечной сваркой, однако при этом на обоих листах останутся отверстия.
После удаления детали, подлежащей замене, появляется доступ для правки детали. Необходимо выправить возможные деформации, отрихтовать места контакта, удалить все следы коррозии пескоструйным аппаратом или химическим способом. (Следует избегать удаления ржавчины режущим кругом, так как при этом уменьшается толщина листа, что вызывает снижение надежности соединения точечной сваркой). Затем надо тщательно вымыть обработанную часть детали и высушить.
Поверхность листов, соединяемых точечной сваркой, должна быть очень чистой, причем металл лицевой и оборотной сторон листов, где требуется выполнить точки сварки, должен быть зачищен.
Долгое время для предохранения металла от последующей коррозии применяли сурик, который накладывался на зону сварки сразу после сварки. В настоящее время рекомендуется на контактные поверхности наносить краску на основе цинковой пудры и подсушивать ее в течение нескольких минут. В то же время имеются аэрозольные баллоны с цинковой краской, позволяющие гораздо быстрее выполнить эту работу и обеспечить более интенсивную сушку. Третьим решением является использование герметизирующих токопроводящих мастик. Их наносят из краскопульта. Перед этим необходимо снять или удалить шабером любую другую краску, так как она выполняет роль изоляции. Ржавчина, сухая грязь затрудняют протекание электрического тока.
Новую деталь устанавливают на место и закрепляют с помощью зажимов или тисковых клещей. Проверяют размеры деталей, определяющих геометрию кузова и днища, и точность их установки на базовые поверхности. Проверяют зазоры и равномерность расположения прилагаемых листовых деталей. Выбирают соответствующий условиям выполняемой работы электрод. Рекомендуется брать наиболее короткий электрод, чтобы гарантировать достаточное прижатие соединяемых листов.
Для настройки реле времени установки для точечной сварки выполняют несколько сварочных точек на двух кусочках металла такой же толщины, тем самым определяя время сварки, а следовательно, и качество сварного соединения. Затем производят сварку, соблюдая первоначальный или рекомендуемый шаги сварки.
В случаях, когда нельзя отделить сваренные точечной сваркой детали обычным для этой цели инструментом, вырезают подлежащую замене часть детали как можно ближе к месту соединения. При частичной замене деталей, составляющих единое целое с кузовом, например, заднего крыла, являющегося неразъемной частью, вырезку осуществляют в недеформированной зоне с учетом рекомендаций изготовителя.
Часть детали, предназначенной для замены деформированного участка, вырезают из новой или выправленной детали с первоначальным припуском. Затем производят окончательную вырезку и подгонку путем измерения, если нельзя это сделать наложением, или накладывают предназначенную для замены часть детали на вырезанное место. Наложенную деталь закрепляют с помощью тисочных зажимов, затем обмечают чертилкой, снимают и обрезают (обрезать можно ручной ножовкой, пневматической или электрической пилой, «болгаркой»). При обрезке удаляют припуск. Если сварка предусматривается с отбортовкой, то для ее выполнения припуск оставляют.
Подгонку по месту можно также выполнить путем наложения и закрепления новой детали. Однако вырезка производится за один раз по разметке, выполненной на детали, наложенной внахлестку на ремонтируемое место. Это позволяет выполнить одновременно подгонку двух стыков, но не дает возможности выполнить отбортовку.
Сварщик производит сварку встык. Сварка в зоне вырезки может выполняться кислородно-ацетиленовой горелкой, а лучше сварочным аппаратом в среде защитного газа, который обеспечивает соединение сварочным швом или точечной сваркой с минимальным короблением и оголением места сварки. Скорость сварки при этом также более высокая, благодаря чему свариваемые листы не обгорают. Места сварки слегка выравнивают, а затем заглаживают оловом.
Если есть доступ к зоне сварки, применяют точечную сварку. При ремонте необходимо применить тот же способ сварки, что и при изготовлении на заводе, за исключением отдельных рекомендаций изготовителя. Перед сваркой необходимо зачистить следы от предыдущей точечной сварки.
Отбортовку обычно выполняют при частичной замене панелей. С этой целью с помощью специальных ручных или пневматических зажимов, обеспечивающих равномерный перепад высот поверхностей заплечиков и основной детали, на оставшейся детали кузова выполняют заплечики. Затем новая часть детали устанавливается на заплечики с перекрытием на 10–15 мм. Сварка может выполняться наплавкой точек, если устанавливаемая деталь просверлена, либо сплошным швом, либо цепочным.
Для отделки сварочного соединения по отбортовке рекомендуется применять полиэфирную шпаклевку вместо заглаживания оловом. Травление листа кислотой способствует удержанию олова на его поверхности, однако вызывает коррозию в результате проникновения продуктов травления между отбортованными листами.