ПАЙКА ПЛАНАРНЫХ ДЕТАЛЕЙ И ЧИПОВ

Начинающих радиолюбителей часто настораживает небольшой размер SMD-компонентов для поверхностного монтажа, которые обычно используются в современной электронике. Но вопреки внешнему виду, паять SMD-компоненты даже проще, чем THT-детали сквозного монтажа (в отверстия просверленные). Уверены, припаяв первый планарный элемент, вы сразу откажетесь от технологии сквозных отверстий и будете использовать SMD во всех своих проектах. Короче, нужно идти в ногу со временем и использовать современные решения, тем более что компоненты SMD имеют много преимуществ:
- Низкая цена и высокое качество
- Маленький размер – на одной поверхности можно разместить больше элементов
- Не нужно сверлить отверстия на плате, часто вообще ничего
- Во время пайки печатная плата все время остается на одной стороне и ее не надо переворачивать.

Итак, что для этого дела понадобится:
- Паяльник
- Пинцет
- Припой
- Флюс
Вот и всё. Для пайки большинства SMD радиокомпонентов не требуется никакого специального оборудования.
Пайка SMD 1206, 0805, MELF, MINIMELF
Эти корпуса включают резисторы, конденсаторы и светодиоды. Такие элементы поставляются в бумажных или пластиковых лентах, приспособленных для автоматической сборки. Ленты наматываются на катушки и обычно содержат 5000 штук, хотя на одной катушке может быть до 20 000 штук. Они монтируются в сборочные машины, благодаря чему производственный процесс можно полностью автоматизировать. Роль человека в производстве электроники заключается только в установке новых катушек и контроле качества готовой продукции.

Размер корпуса закодирован в названии. Например, 1206 означает, что длина элемента составляет 120 мил, а ширина – 60 мил. Мил – это единица измерения наших западных коллег, которая не подлежит преобразованию и не перейдет на метрическую систему – мил составляет 1/1000 дюйма или 0,0254 мм. Чаще всего используются корпуса 1206, 0805, 0603, 0402, 0201, 01005. 1206 лучше всего подходят для ручной сборки, но даже 0402 можно припаять вручную, хотя это уже довольно хлопотно. Элементы MELF имеют цилиндрическую форму и чаще всего представляют собой диоды или резисторы. Далее припаиваем диод в корпусе MELF:

Сначала нужно залудить одну из площадок для пайки. Трогаем их паяльником и через некоторое время кладем туда олово. Оно должно немедленно растечься и равномерно покрыть всё. Достаточно сделать небольшой слой олова – лучше, чтобы его было мало, чем слишком много. Выбор времени для этих дел важен, чтобы предотвратить испарение флюса, находящегося в олове. Нанесение не должно занимать более 5 секунд, оптимальное время – 1-2 секунды.
Полезное на сайте:
САМОДЕЛЬНЫЙ ШЛИФОВАЛЬНЫЙ АППАРАТ

Захватываем радиоэлемент пинцетом за боковые стороны и кладем на место пайки. Снова прогреваем луженое поле, а затем вдавливаем в него элемент.

Олово должно равномерно заливать свинец элемента. Хорошо когда поверхность вогнутая. Когда образуется выпуклый пузырь, значит олова слишком много. Затем следует соскрести паяльником излишки припоя. Отложите паяльник в сторону, все время придерживая элемент, пока спайка не остынет и не затвердеет. Самое главное, чтобы элемент прилипал к пластине. Если выходит плохо, ничего страшного. Исправим это позже, после того как припаяем вторую сторону. Ждем еще несколько секунд.

Последний шаг – припаять второй вывод элемента. Тоже касаемся элемента и поля паяльником, затем добавляем ко всему этому оловянную проволоку, которая сразу же плавится и красиво покрывает площадку припоем.

Если первый вывод детали оказался плохо припаян, то можете исправить это сейчас.

На рисунках показано, как впаивается диод в корпусе 1206. Последовательность шагов с другими деталями такая же, как и выше.
Пайка SMD SO8, SO14, SO28
В корпусах SO встречаем большинство простых интегральных микросхем, таких как логические элементы, регистры, мультиплексоры, операционные усилители и компараторы. У них относительно большой шаг выводов, равный 50 мил. Их можно паять без специального оборудования.

Первым делом залуживаем поле, расположенное в одном из углов макета. Паяльником прикасаемся к площадке, разогревая её, а затем наносим немного припоя.

Захватываем чип пинцетом и кладем на паяльные площадки. Как и в случае с 1206, нагреваем луженое поле так, чтобы он прилипал к доске. Если чип проворачивается или перемещается, разогрейте снова и исправьте положение микросхемы.
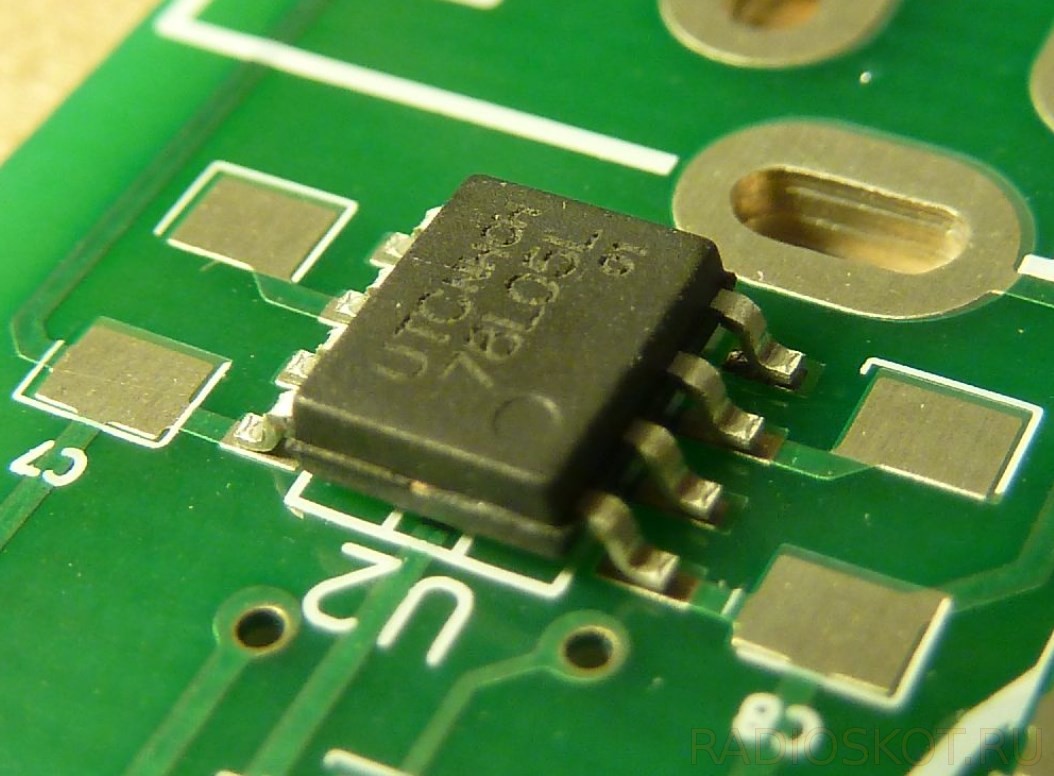
Если микросхема надежно зафиксирована и находится в нужном месте, припаяйте оставшиеся контакты. Подносим к ним паяльник, прогреваем, а затем прикасаемся к ним оловянной проволокой, которая должна немедленно расплавиться.
Пайка компонентов 0201. Слабонервных просьба удалиться от экранов
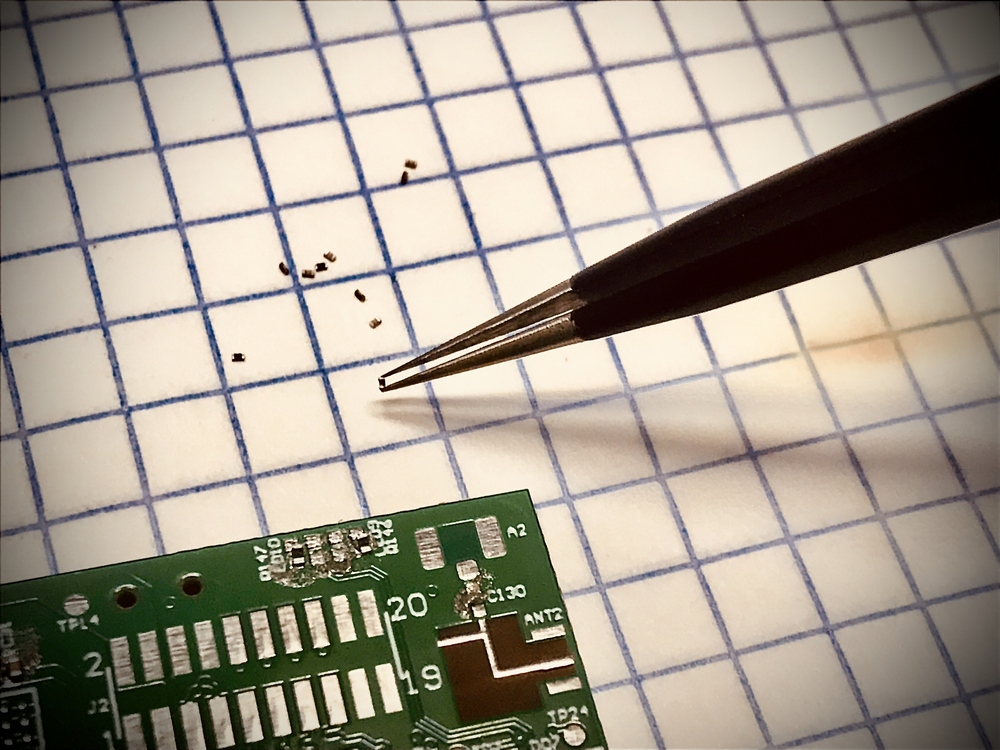
У меня ранее уже была статья на похожую тему «Ручной монтаж сложных плат на компонентах 0402, 0603, QFN, LQFP и THT». Я кратко показал, как можно запаивать довольно сложные платы, с большим количеством компонентов, с помощью пинцета и фена. До недавнего времени, я ни разу не разрабатывал платы с пассивом 0201, но все когда-то бывает в первый раз.
Типоразмеры
Для начала, давайте определимся с типоразмерами пассивных компонентов. Будем говорить только о резисторах и конденсаторах, так как их обычно больше всего на платах и их сложнее всего устанавливать вручную.
В своих проектах я все чаще стал переходить на 0402, так как это позволяет делать более плотную компоновку и оставлять место на верхних слоях для полигонов и проводников.

Рис.1. Резисторы 0603, 0402 и 0201.
Я сфотографировал три ленты (Рис.1.) с различными типоразмерами резисторов, чтобы можно было визуально их сравнить.
Метрические размеры резисторов Yageo:
- 0603 – 1,6х0,8мм;
- 0402 – 1,0х0,5мм;
- 0201 – 0,6х0,3мм.
Инструменты
За более чем десять лет разработки плат и пайки своих макетов я стал больше внимания уделять инструментам. Их не обязательно должно быть много, но они должны быть «подходящими». Я не стал размещать фотографии, кому интересно, можете погуглить. Информация дана не ради рекламы, а для понимания какой инструмент можно использовать.
Пинцет. Первые три года я использовал пинцет «ProsKit 1pk-101t». Тогда я ставил компоненты 1206, 0805 и 0603. После этого, в течение пяти лет я использовал «VETUS ESD-10», устанавливая им еще и 0402 компоненты. Он немного мягче первого и такой же по размерам. Последние несколько лет у меня два одинаковых «goothelp gt-11ESD». Это узкий, удлиненный, мягкий экземпляр и разводится всего на 8мм (он на титульном фото к статье). Только им я смог нормально захватить 0201. Помимо этого набора пинцетов (они сохранились у меня все), я использую «goot TS-13», широкий, для захвата больших компонентов (микросхемы, индуктивности и т.д.). Были различные промежуточные, но они не достойны внимания.
Паяльная станция у меня одна уже на протяжении семи лет, даже не помню какая была до этого. «Lukey 852D+».
Паяльная паста «SolderPlus 7020199 62NCLR-A». Флюс «FluxPlus 7019074 6-412-A». Их я смешиваю примерно 1:1 и наношу получившуюся смесь на контактные площадки компонентов с помощью шприца.
Расстановка компонентов на плату
С инструментом разобрались. Теперь немного об Altium и как он нам поможет в расстановке. Я использую свою библиотеку компонентов и частично рассказывал о необходимых полях в другой своей статье «Разработка модуля на iMX8. Особенности переноса трассировки.». Итак, если все необходимые поля у компонентов присутствуют, то задача упрощается. Нажимаем ПКМ на компоненте и выбираем пункт меню Find Similar Objects.

Рис.2. Поиск компонентов на плате
В появившемся окне ставим фильтры по слою, номиналу и посадочному месту. Нажимаем кнопку ОК и видим, что все необходимые компоненты выделены. Теперь мы знаем их расположение на плате. Важно перейти на слой шелкографии (кнопки + и – на клавиатуре), чтобы увидеть подписи к компонентам, так будет еще проще.

Рис.3. Выделенные компоненты
После этого можно начинать расставлять компоненты. Я обычно ставлю сначала ту сторону (если плата с двухсторонним монтажом), на которой есть большие разъемы. После того, как я запаяю всю сторону, можно переворачивать плату и не бояться, что компоненты сдвинутся при запаивании второй стороны (можно использовать захваты для плат). Сначала я ставил пассив 0201 и 0402, затем 0603 и индуктивности. После этого можно ставить QFN и все остальное.

Рис.4. Запаивание компонентов (а)

Рис.5. Запаивание компонентов (б)
После того как все компоненты расставлены, я их пропаиваю феном за один раз, параллельно выравнивая.
BGA устанавливаю после того, как все остальное уже запаяно и плата отмыта от флюса. Мою в ультразвуковой ванне либо спиртом, либо отмывочной жидкостью.

Рис.6. Установленные 0603, 0402 и 0201
По плате видно, что плотность монтажа невысокая. Если постараться, можно было бы уместить 0402 вместо 0201, но в некоторых местах на плате это было бы сложно и, скорее всего, в ущерб трассировке. Это, так сказать, проба пера, чтобы понимать насколько это трудоемко и стоит ли в будущем использовать такие типоразмеры в проектах.
Заключение
Не буду утверждать, что данный способ является самым простым. Ручная пайка актуальна только на макетных образцах, когда речь не идет о серийности изделий. Несколько раз мы паяли макеты на производстве и один раз столкнулись с тем, что были запаяны не те номиналы резисторов 0402 (они не имеют маркировки). Проблему искали несколько дней, так как на плате было более 2000 компонентов и сбои в работе изделия были не регулярны. В этом случае, сначала начинаешь искать проблему в схемотехнике и трассировке и не подозреваешь что проблема совершенно в другом. Вероятность ошибки при ручной пайке (именно этим способом) минимальна, так как ставится сразу группа компонентов и даже если я ошибусь с установкой одного номинала, ошибка будет найдена, когда я буду ставить другой. Скажу больше, ни разу не было ошибок в расстановке при ручной пайке. Отлаженное производство на заводе, конечно, не даст ошибок, но при пайке макетного образца очень важно знать, что все компоненты на своих местах, иначе можно потратить куда больше времени на поиск несуществующей проблемы.
Если нужны еще какие-то нюансы — спрашивайте!
Спасибо за внимание и до скорых встреч!
- Производство и разработка электроники
- DIY или Сделай сам
Как паять smd 0201
Всем привет!
Вопрос по пайке SMD резисторов.
Я занимаюсь ремонтом на производстве плат так скажем, не важно, и вот сталкиваюсь всё чаще с тем что приходится паять резисторы размеров 0402 и предстоит 0201. С 0402 я ещё справляюсь худо да бедно паяльным пинцетом, но как паять 0201 не приложу ума. Кто как паяет или ваши советы.
| 19.10.2015, 22:52 | |
| Helpmaster | |
Регистрация: 08.03.2016
Сообщений: 0
MagentaTiger
Специалист
Регистрация: 27.04.2015
Адрес: Москва
Сообщений: 1,423
Записей в дневнике: 4
Сказал(а) спасибо: 52
Поблагодарили 53 раз(а) в 16 сообщениях
Репутация: 18120
Ну как вариант — Лупа, налобный окуляры, либо микроскоп, освещение, паяльная паста, спец прижим (подпружиненный) и фен (паяльный), в принципе проблем не вижу особых . главное их рассмотреть и установить по месту , а то с моим небольшим тримом иногда проблематично
Правда 0201 первые сам не пробовал, а вот 402-ые паял даже паяльником (603-е и 805-е вообще без проблем)
pavellevin
Регистрация: 19.10.2015
Сообщений: 2
Сказал(а) спасибо: 0
Поблагодарили 0 раз(а) в 0 сообщениях
Репутация: 10
Сообщение от MagentaTiger
Ну как вариант — Лупа, налобный окуляры, либо микроскоп, освещение, паяльная паста, спец прижим (подпружиненный) и фен (паяльный), в принципе проблем не вижу особых . главное их рассмотреть и установить по месту , а то с моим небольшим тримом иногда проблематично
Правда 0201 первые сам не пробовал, а вот 402-ые паял даже паяльником (603-е и 805-е вообще без проблем)
0603 и 0805 тоже паяю без проблем, проблемы начинаются с 0402 но терпимо, но местами уже бесит. сейчас линия бьет платы и там много 0201, а без косяков они не могут сделать и придётся как-то мучать эти компоненты, ставить недостающие, поправлять смещения.
Оптимизация параметров процесса пайки оплавлением компонентов 0201 в массовом производстве
Результаты исследований, представленные в этой статье, помогут решить ряд проблем, связанных с пайкой оплавлением компонентов типоразмера 0201 при массовых объемах производства. Основные параметры, принимаемые во внимание в рамках данного исследования, включают в себя конструкцию контактной площадки (КП), трафарета, расстояние между соседними ЭК, их ориентацию, тип флюса и атмосферу при пайке оплавлением. В качестве главных результатов эксперимента выступали выход годных и качество сборки. При определении выхода годных учитывались такие дефекты сборки, как эффект «надгробного камня», припойные перемычки, шарики припоя. Качество процесса сборки определялось по форме паяного соединения, его внешнему виду и объему (недопустимо малое, допустимое либо недопустимо высокое). Отмечено, что сочетание типа флюса и атмосферы при пайке оказывает наибольшее влияние на количество появляющихся при сборке дефектов. Лучшие показатели по выходу годных продемонстрировали платы, собранные с применением паяльной пасты с флюсом, не требующим отмывки, в воздушной атмосфере при наибольшей устойчивости к варьированию размеров КП. Наоборот, процессы сборки с пастой, не требующей отмывки, в азотной атмосфере при пайке обнаружили наибольшее число дефектов и были наиболее чувствительны к изменениям конструкции КП.
Введеиие
Развитие технологии поверхностного монтажа сопровождает постоянное уменьшение размеров и веса электронных изделий. Уменьшение размеров как пассивных, так и активных ЭК в сочетании с развитием технологии производства печатных плат ведет к созданию миниатюрных, легких и более производительных конечных изделий. В течение целого ряда лет преобладало использование компонентов типоразмеров 0603 и 0402. Эти типоразмеры с успехом используются при больших объемах производства с очень высоким процентом выхода годных. Однако внедрение ЭК 0201 в устройствах с высокой плотностью компоновки, размер которых составляет примерно одну четвертую от 0402, способно серьезно снизить надежность процесса и уменьшить выход годных. В данной статье представлены результаты исследования, цель которого — определить влияние отдельных параметров сборки и конструкции платы на выход годных при пайке таких компонентов методом оплавления в массовом производстве.
Для определения оптимальной конструкции КП проводился полнофакторный эксперимент по 27 различным типоразмерам КП (3 уровня варьирования значений расстояния между КП, ширины и длины КП). С каждым типоразмером КП тестировались трафареты с пятью различными конструкциями апертур. Флюсы, не требующие отмывки, и водосмывае-мые флюсы исследовались при пайке как в воздушной, так и в азотной атмосфере. Расстояние между соседними ЭК исследовалось на четырех уровнях без поворота и при повороте 90°. Основными фиксированными параметрами эксперимента являлись толщина трафарета, метод его изготовления, покрытие КП, тип паяльной маски, параметры процесса трафаретной печати, система монтажа компонентов, профиль и система оплавления. движущие факторы и параметры рынка для 0201-компонентов
В процессе продолжающейся миниатюризации бытовой электроники размер ЭК снизился с 1210 и 1206 в 1980-е гг. до 0402 и 0201 на рубеже веков. Основным движущим фактором являлось требование повышения производительности при снижении размеров корпусов и стоимости. На рисунке 1 показана эволюция мобильных телефонов в отношении их веса, размера и стоимости.
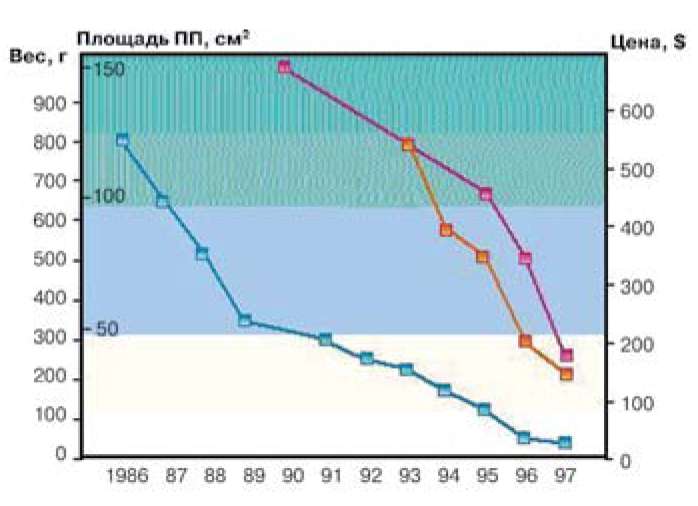
Рис. 1. Эволюция сотовых телефонов
Компоненты 0201 на 75% меньше, чем 0402, как по объему, так и по весу. Компоненты 0201 также занимают на 66% меньшую площадь на плате по сравнению с 0402. Благодаря этим компонентам возможно значительное снижение размеров, веса и объема переносных и портативных бытовых электронных изделий. На рисунке 2 показано сравнение типоразмеров ЭК 1206, 0805, 0603, 0402 и 0201.
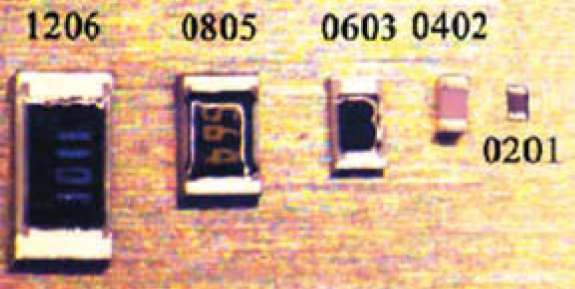
Рис. 2. Сравнение типоразмеров ЭК
Материалы и сборочное оборудование для проведения теста
Для проведения эксперимента была разработана тестовая плата, содержащая как компоненты 0201, так и компоненты 0402. Рисунок 3 представляет собой фотографию тестовой платы для компонентов 0201.
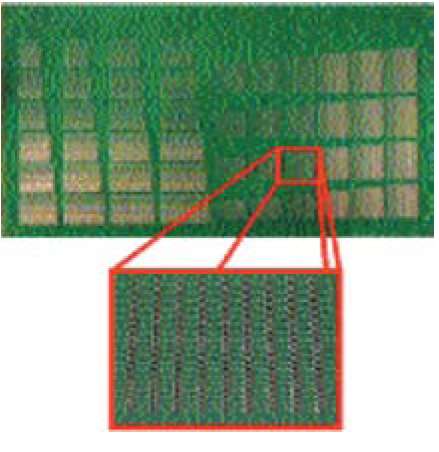
Рис. 3. Фотография тестовой платы для компонентов 0201
ПП — односторонняя, шириной 7,5″ (190,5 мм), длиной 12,5″ (317,5 мм), стандартной толщины 0,062» (~1,6 мм). Покрытие КП — чистая медь с покрытием Entek Plus (OSP). Для изготовления всех КП и проводящих дорожек использовалось медь толщиной 0,5 унции на 1 кв. фут (~0,018 мкм). Применялась паяльная маска Taiyo PRS4000. В процессе полнофакторного эксперимента использовались комбинации трех различных значений длины, ширины КП и расстояния между ними (как для компонентов 0201, так и для 0402), образующие 27 различных типоразмеров КП. Из 120 КП каждого типоразмера была составлена строка тестовой платы. Каждая строка была промаркирована трехбуквенным кодом, составленным на основе из таблицы 1, в которой перечислены размеры КП всех трех уровней для компонентов 0201.
Например, вариант типоразмера КП для компонента 0201 будет иметь обозначение АБО (ширина А = 0,012″ (~0,305 мм), длина Б = = 0,008″ (~0,203 мм), расстояние между площадками О = 0,009″ (~0,229 мм)). Исследовались четыре значения расстояния между соседними ЭК: 0,008″ (~0,203 мм), 0,012″ (~0,305 мм), 0,016″ (~0,406 мм) и 0,020″ (0,508 мм). Для исследования этого расстояния были выполнены блоки по 30 ЭК с фиксированным типоразмером КП. Все дорожки, подведенные к КП, выходили со сторон КП на торцах компонентов, что позволяло проводить исследование только расстояния между боковыми (не торцевыми) сторонами компонентов. Заполненная тестовая плата содержит 12 960 компонентов. Пояснения к размерной схеме КП для компонентов 0201 показаны на рисунке 4.
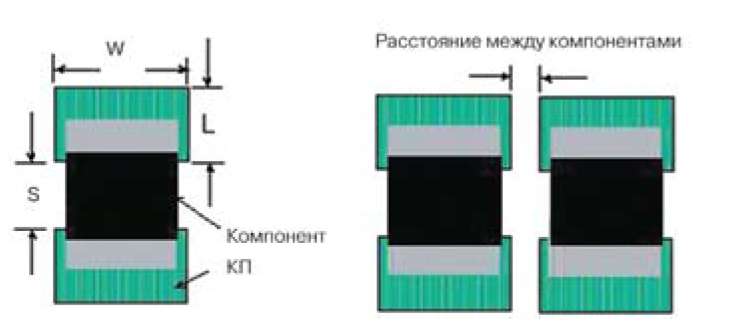
Рис. 4. Размерная схема КП
Тестовая плата была спроектирована как для ориентации ЭК без поворота, так и ориентации под 90° для всех типоразмеров. На рисунке 5 показана ориентация ЭК относительно направления движения ПП в печь оплавления.
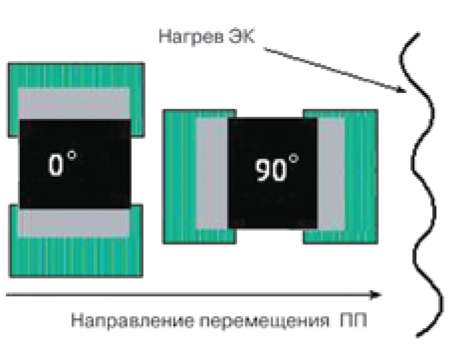
Рис. 5. Ориентация ЭК относительно направления перемещения ПП и печи оплавления
Трафаретная печать при эксперименте проводилась с использованием выполненного лазерной резкой трафарета из нержавеющей стали толщиной 0,005″ (0,127 мм). Рисунок 6 представляет собой фотографию апертур трафарета, предназначенного для нанесения пасты на КП типоразмера BEG.
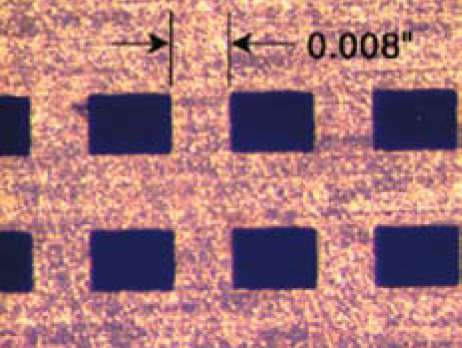
Рис. 6. Фото трафарета, выполненного лазерной резкой
Расстояние между апертурами трафарета составляет ~0,008» (~0,203 мм). Трафареты не были подвергнуты микротравлению, гальваническое финишное покрытие на них также не наносилось. Толщина 0,005″ (0,127 мм) была выбрана в качестве компромиссной величины между 0,004″ (~0,1 мм) и 0,006″ (~0,15 мм). Более тонкий 0,004″ (~0,1 мм) трафарет облегчит отделение отпечатков пасты от апертур для компонентов 0201, но одновременно естественным образом уменьшит объем наносимой пасты для других SMD-компонентов, которые обычно встречаются в большинстве устройств. Трафарет толщиной 0,006″ (~0,15 мм) не был выбран по причине неприемлемого качества прохождения пасты через апертуры, которое имело бы место для компонентов 0201. Металлическая маска была размещена с выравниванием по центру трафаретной рамы размером 29″ х 29″ (736,6 х 736,6 мм). Для проекта было изготовлено два трафарета. Трафарет 1 был разработан для первого (отфильтровывающего) эксперимента. Тестировались пять различных апертур трафарета для каждого типоразмера КП. Трафарет 2 был сделан по результатам эксперимента с трафаретом 1. Для каждого типоразмера КП использовался только один размер апертуры трафарета 2. Таблица 2 содержит размер апертуры трафарета, расстояние между отпечатками пасты (апертурами трафарета) и расположение апертур для трафарета 2. На рисунке 7 изображены три различных вида расположения апертур трафарета относительно центра ЭК, которые использовались при эксперименте.
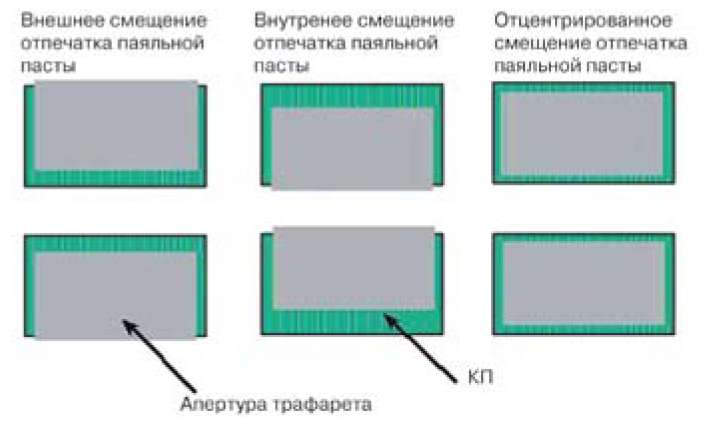
Рис. 7. Расположение апертур трафарета по отношению к КП
Таблица 1. Матрица размеров КП для компонентов 0201