Электроды МР-3С ф 4мм (СПЕЦЭЛЕКТРОД) уп.5кг

Сварочные электроды МР-3С разработаны специалистами СпецЭлектрод. Это рутил-целлюлозные электроды для сварки конструкций из углеродистых и низколегированных сталей с временным сопротивлением до 450 МПа. Электроды обеспечивают сварку во всех пространственных положениях переменным током и постоянным током любой полярности.
Характеристика сварочных электродов МР-3С от СпецЭлектрод
Покрытие электродов МР-3С – Рутил-целлюлозное.
Коэффициент наплавки – 8,5 г/А·ч.
Производительность наплавки (для диаметра 4,0 мм) – 1,4 кг/ч.
Расход электродов МР-3С на 1 кг наплавленного металла – 1,7 кг.
Написание управляющих программ для станков с ЧПУ
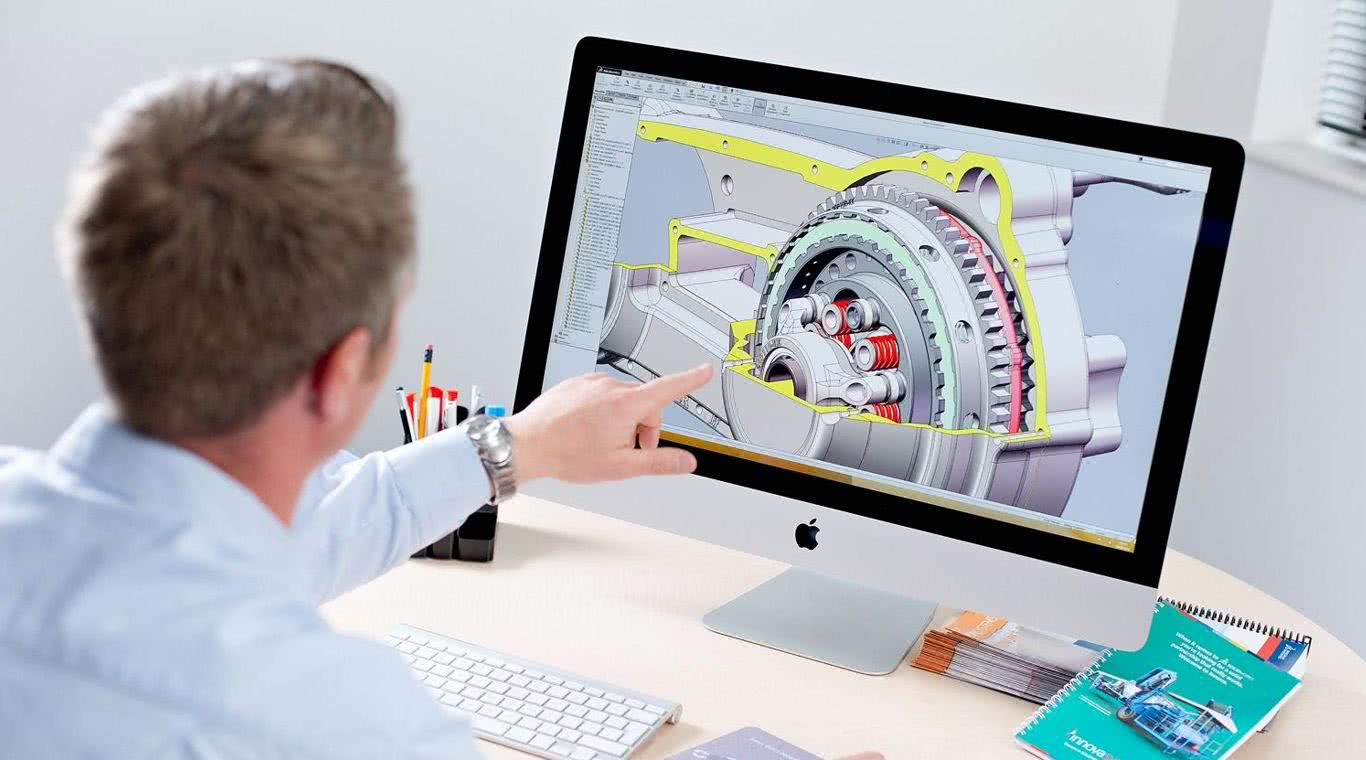
Хотите узнать больше о создании управляющих программ для станков с ЧПУ?
Запишитесь на наши курсы
Станок с ЧПУ (числовым программным управлением) — устройство, для работы которого требуются управляющие программы.
Управляющая программа станка с ЧПУ представляет из себя упорядоченный набор команд, при помощи которых определяются перемещения исполнительных органов станка и различные вспомогательные функции. Она также позволяет создавать детали разных форм и габаритов из металла, дерева и пластмассы. Разработка этих программ — обязанность технолога-программиста.
В настоящее время существует 3 способа написания управляющих программ для станков с ЧПУ:
- Ручной способ — создание управляющей программы на компьютере и его передача в код станка через флэш-карту;
- Программирование с пульта ЧПУ — ввод оператором необходимых кодов непосредственно у станка;
- Разработка управляющих программ с использованием автоматизированных CAD-/CAE-/CAM- систем.
Пример управляющей программы
Ручное программирование
Ручное программирование является наиболее частым способом передачи программы на станок с ЧПУ. Прежде всего, это связано с однотипностью операций, выполняемых на заводах. Программа для станка пишется (чаще всего, единожды) технологом в виде обычного текстового файла и «вшивается» в код станка через внешний носитель (флешку). От самого оператора требуется разбираться в G-кодах и соответствующих командах и внимательно контролировать четкость выполняемой программы.
Ввод управляющей программы с пульта управления ЧПУ
Стойка ЧПУ – это система управления станком, состоящая из монитора и панели с кнопками. Именно эта стойка используется как один из способов написания программ. Существуют два варианта программирования станка с пульта:
- Ввод G- и M- кодов с клавиатуры;
- Использование диалогового окна.
Разработка управляющих программ с использованием автоматизированных CAD-/CAE-/CAM- систем
Автоматизированное создание УП необходимо для выпуска деталей со сложной геометрией и/или с высокой точностью исполнения. С такими задачами справляются соответствующие программы: CAD-/CAE-/CAM-системы. Их внедрение на производстве становится все более необходимым и позволяет выйти на новый уровень.
Чем больше количество номенклатуры изготавливаемых деталей, тем острее необходимость в автоматизированном создании УП. Это довольно удобный и, в сравнении с ручным программированием, менее затратный в плане создания способ.
CAM-системы содержат встроенные математические расчеты траектории движения инструмента. Используется один язык генерирования G-кодов для любых видов станков.
Первый этап создания управляющей программы (УП)
Основа создания УП для станка с ЧПУ – это тщательное изучение последовательности операций, требующихся для производства той или иной детали с использованием необходимых технологий. Технолог-программист определяет так называемый приоритет операции и записывает его в корректном для устройства ЧПУ формате – адресе параметра.
Каждый из параметров – это полная команда, определяющая операции для выполнения станком с системой ЧПУ. Он обладает собственным адресом в буквенном выражении и его цифровом значении. Например, в системе ЧПУ Fanuc команда S1200 M4 устанавливает вращение шпинделя по часовой стрелке (М4) со скоростью 1200 об/мин (S1200).
Чтобы сделать программу короче и сократить количество необходимых для удачного завершения команды операций – можно задать несколько параметров в одной строке. Такая строка носит название «программный блок», а их последовательный список и есть управляющая программа.
Команды УП станка контролируют все функции обработки, включая:
- позиционирование подвижных органов станка;
- выбор скорости подачи;
- установка направления и частоты вращения шпинделя;
- индексация револьверной головки;
- контроль вспомогательного оборудования.
Станок обрабатывает деталь так, как было заложено в код. А использование автоматического цикла позволяет ускорить процесс обработки.
Подготовка к написанию управляющей программы
Перед написанием управляющей программы специалисту необходимо изучить и проанализировать чертеж изготавливаемой детали. Для чего это нужно:
- Определить вид и основные параметры заготовки;
- Определить операции и метод изготовления, включая метод фиксации (кулачки/планшайба/оправка) и метод поддержки, если это необходимо (задняя бабка/люнет);
- Выполнить подбор инструмента.
Структура управляющей программы
Управляющая программа состоит из кадров. Кадр – это законченная часть программы, отделённая от остальной символом «конец кадра».
Программа начитается со строки с именем (номером) программы и заканчивается кадром конца программы. Это выглядит так:
Последовательность выполнения программы
Обычно кадры программы выполняются последовательно. Если УП включает в себя часто повторяемое или «шаблонное» действие, то для упрощения обработки используются подпрограммы.
Структура кадра
Таблица: Операторы в кадре управляющей программы
G-коды имеют цифровой номер от 00 до 97 и соответствуют операции или определенной настройки станка.
M-коды задаются производителем станков. Они управляют узлами конкретного станка (например, включение подачи СОЖ, вращение шпинделя).
Рабочие оси станка также программируются соответствующими командами. В зависимости от того, сколько осей имеет станок, каждая ось станка имеет свое название.
В станках фрезерной группы имеется не менее 3-х осей. Ось Х — продольная, ось Y — поперечная, ось Z — вертикальная (если станок вертикальный) или горизонтальная (если станок горизонтальный). Также существуют станки, имеющие 4 оси и более. На 3-х осевые станки можно опционно устанавливать дополнительные оси.
Система координат 3-х осевого вертикального станка фрезерной группы
Система координат 3-х осевого горизонтального станка фрезерной группы
В зависимости от того, какие две оси участвуют в интерполированном перемещении, выбирается рабочая плоскость. Существует 3 рабочие плоскости. Они выбираются подготовительной G — функцией. Если обработка ведется в плоскости XY, плоскость выбирается функцией G17. Если обработка ведется в плоскости ZX, плоскость выбирается функцией G18. Если обработка ведется в плоскости YZ, плоскость выбирается функцией G19.
Выбор рабочей плоскости
При создании управляющей программы необходимо учитывать, что станок имеет нулевую точку. Она называется референтной позицией. В станке с ЧПУ в данной позиции выполняется замена инструмента и программирование точки абсолютного нуля.
Возврат в референтную позицию осуществляется либо ручным нажатием кнопки на пульте управления станка, либо используется функция автоматического возврата в референтное положение. К примеру, для станка с ЧПУ Fanuc в управляющей программе выход в референтную позицию производится функцией G28 на вертикальных станках и функцией G30 на горизонтальных станках.
Где можно научиться созданию управляющих программ для станков с ЧПУ?
УП создаются специалистами в зависимости от того, как распределены на конкретном предприятии трудовые обязанности. Так эту задачу может выполнять и технолог-программист, и оператор-наладчик. Научиться созданию УП можно на наших курсах по обучению операторов и наладчиков токарных или фрезерных станков с ЧПУ.
Упе 3 ф что это
УПК РФ Статья 164.1. Особенности изъятия электронных носителей информации и копирования с них информации при производстве следственных действий
(введена Федеральным законом от 27.12.2018 N 533-ФЗ)
1. При производстве по уголовным делам, указанным в части четвертой.1 статьи 164 настоящего Кодекса, изъятие электронных носителей информации не допускается, за исключением случаев, когда:
1) вынесено постановление о назначении судебной экспертизы в отношении электронных носителей информации;
2) изъятие электронных носителей информации производится на основании судебного решения;
3) на электронных носителях информации содержится информация, полномочиями на хранение и использование которой владелец электронного носителя информации не обладает, либо которая может быть использована для совершения новых преступлений, либо копирование которой, по заявлению специалиста, может повлечь за собой ее утрату или изменение.
2. Электронные носители информации изымаются в ходе производства следственных действий с участием специалиста. По ходатайству законного владельца изымаемых электронных носителей информации или обладателя содержащейся на них информации специалистом, участвующим в следственном действии, в присутствии понятых с изымаемых электронных носителей информации осуществляется копирование информации. Копирование информации осуществляется на другие электронные носители информации, предоставленные законным владельцем изымаемых электронных носителей информации или обладателем содержащейся на них информации. Копирование информации не осуществляется при наличии обстоятельств, указанных в пункте 3 части первой настоящей статьи. Электронные носители информации, содержащие скопированную информацию, передаются законному владельцу изымаемых электронных носителей информации или обладателю содержащейся на них информации. Об осуществлении копирования информации и о передаче электронных носителей информации, содержащих скопированную информацию, законному владельцу изымаемых электронных носителей информации или обладателю содержащейся на них информации в протоколе следственного действия делается запись.
3. Следователь в ходе производства следственного действия вправе осуществить копирование информации, содержащейся на электронном носителе информации. В протоколе следственного действия должны быть указаны технические средства, примененные при осуществлении копирования информации, порядок их применения, электронные носители информации, к которым эти средства были применены, и полученные результаты. К протоколу прилагаются электронные носители информации, содержащие информацию, скопированную с других электронных носителей информации в ходе производства следственного действия.
Флюс для пайки печатных плат Ф-3 уп-100мл

Канифоль чаще используют при ремонте и монтаже радио- и электроаппаратуры, а так же другие флюсы в составе которых содержится канифоль с активаторами. Среди таких флюсов – Ф3. Вместо кислоты данный флюс содержит спирт, за счёт чего, можно безопасно проводить работы по пайке радиокомпонентов (разъёмы, контакты и т.д.) и печатных плат.
Так же флюс Ф-3 применяется для выполнения пайки издели из углеродистой стали, меди, цинка, никеля (и их сплавов); а так же оловянных покрытий (а так же покрытий сплавами олова с свинцом, кадмием, висмутом, цинком и серебром).
Предварительная очистка поверхности при этом не нужна. Флюс Ф3 является изменнёным продолжением флюса Ф-1. Если их сравнивать, Ф-3 более активный, благодаря чему легче поддаются пайке поверхности, отличающиеся сложностью и большей окисленностью. Во время пайки с флюсом Ф-3 применяются припои из оловянно- свинцовой группы. Рабочая температура при которой проводится пайка составляет 210-300°С. Химический состав флюса Ф-3 содержит: канифоль, спирт, диэтиламин гидрохлорида, триэтаноламин. За счёт этого состава нет необходимости смывать остатки флюса с поверхности металла, но при желании можно смыть используя спирт или бензин, а так же их смесь.
| Пайка | |
| Вид | жидкость |
| Спаиваемые металлы | медь, сталь, цинк, никель |
| Тип флюса | высокоактивный |
| Основные параметры | |
| Применение | SMD-компонененты, РЭК |
| Совместимость припоя | олово-свинец, олово |
| Температура | |
| Температура активности, °C | 210-300 |
| Вес | |
| Вес, мл | 100.0 |