Подвижные детали
Поршневая группа включает в себя поршень, поршневые кольца, поршневой палец с фиксирующими деталями. Поршень воспринимает усилие расширяющихся газов при рабочем ходе и передает его через шатун на кривошип коленчатого вала; осуществляет подготовительные такты; уплотняет надпоршневую полость цилиндра как от прорыва газов в картер, так и от излишнего проникновения в нее смазочного материала.
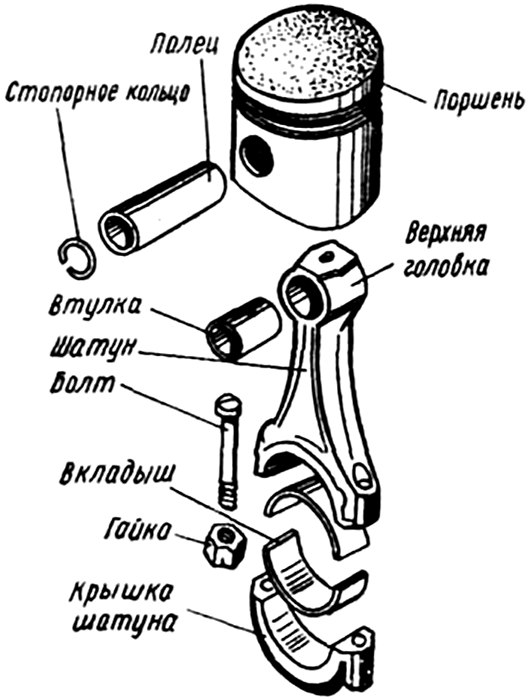
Поршень состоит из головки поршня и направляющей части — юбки поршня. С внутренней стороны имеются приливы — бобышки с гладкими отверстиями под поршневой палец. Для фиксации пальца в отверстиях проточены канавки под стопорные кольца. В зоне выхода отверстий на внешних стенках юбки выполняются местные углубления, где стенки юбки не соприкасаются со стенками цилиндров. Таким образом получаются так называемые холодильники. Для снижения температуры нагрева направляющей поршня в карбюраторных двигателях головку поршня отделяют две поперечные симметричные прорези (двигатели ЗИЛ-508.10 и ЗМЗ-53.11), которые препятствуют отводу теплоты от днища. Нагрев, а следовательно, и тепловое расширение поршня по высоте неравномерны. Поэтому поршни выполняют в виде конуса овального сечения. Головка поршня имеет диаметр меньше, чем направляющая. В быстроходных двигателях, особенно при применении коротких шатунов, скорость изменения боковой силы довольно значительна. Это приводит к удару поршня о цилиндр. Чтобы избежать стуков, при перекладке поршневые пальцы смещают на 1,4—1,6 мм в сторону действия максимальной боковой силы, что приводит к более плавной перекладке и снижению уровня шума. Головка поршня состоит из днища и образующих ее стенок, в которых имеются канавки под поршневые кольца. В нижней канавке находятся дренажные отверстия для отвода масла диаметром 2,5—3 мм. Днище головки является одной из
стенок камеры сгорания и воспринимает давление газов, омывается открытым пламенем и горячими газами. Для увеличения прочности днища и повышения общей жесткости головки ее стенки выполняются с массивными ребрами. Днища поршней изготовляют плоскими, выпуклыми, вогнутыми и фигурными. Форма выбирается с учетом типа двигателя, камеры сгорания, процесса
смесеобразования и технологии изготовления поршней.
Поршневые кольца — элементы уплотнения поршневой группы, обеспечивающие герметичность рабочей полости цилиндра и отвод теплоты от головки поршня. По назначению кольца подразделяются на компрессионные — препятствующие прорыву газов в картер и отводу теплоты в стенки цилиндра, и маслосъемные обеспечивающие равномерное распределение масла по поверхности цилиндра и препятствующие проникновению масла в камеру сгорания. Изготовляются кольца из специального легированного чугуна или стали. Разрез кольца, называемый замком, может быть прямым, косым или ступенчатым. По форме и конструкции
поршневые кольца дизелей делятся на трапециевидные, с конической поверхностью, с конической поверхностью и подрезом, маслосъемные, пружинящие. Для повышения износостойкости первого компрессионного кольца, работающего в условиях высоких температур и граничного трения, его
поверхность покрывают пористым хромом.
Устанавливая на поршень поршневые кольца, необходимо следить за тем, чтобы замки соседних колец были смещены один относительно другого на некоторый угол (90 —180°). Поршневой палец обеспечивает шарнирное соединение шатуна с поршнем. Поршневые пальцы изготовляют из малоуглеродистых сталей. Рабочую поверхность тщательно обрабатывают и шлифуют. Для уменьшения массы палец выполняют пустотелым.
Шатун шарнирно соединяет поршень с кривошипом коленчатого вала. Он воспринимает от поршня и передает коленчатому валу усилие давления газов при рабочем ходе, обеспечивает перемещение поршней при совершении вспомогательных тактов. Шатун работает в условиях
значительных нагрузок, действующих по его продольной оси. Шатун состоит из верхней головки, в которой имеется гладкое отверстие под подшипник поршневого пальца; стержня двутаврового сечения и нижней головки с разъемным отверстием для крепления с шатунной шейкой коленчатого вала. Крышка нижней головки крепится с помощью шатунных болтов. Шатун изготовляют методом горячей штамповки из высококачественной стали. Для смазывания подшипника поршневого пальца (бронзовая втулка) в верхней головке шатуна имеются отверстие или прорези. В двигателях марки «ЯМЗ» подшипник смазывается под давлением, для чего в стержне шатуна имеется масляный канал. Плоскость разъема нижней головки шатуна может располагаться под различными углами к продольной оси шатуна. Наибольшее распространение получили шатуны с разъемом, перпендикулярным к оси стержня. В двигателях марки «ЯМЗ», имеющим больший, чем диаметр цилиндра, размер нижней головки шатуна, выполнен косой
разъем нижней головки, так как при прямом разъеме монтаж шатуна через цилиндр при сборке двигателя становится невозможным. Для подвода масла к стенкам цилиндра на нижней головке шатуна имеется отверстие. С целью уменьшения трения и изнашивания в нижние головки шатунов устанавливают подшипники скольжения, состоящие из двух взаимозаменяемых вкладышей (верхнего и нижнего).
Вкладыши изготовляются из стальной профилированной ленты толщиной 1,3—1,6 мм для карбюраторных двигателей и 2—3,6 мм для дизелей. На ленту наносят антифрикционный сплав толщиной 0,25—0,4 мм — высокооловянистый алюминиевый сплав (для карбюраторных двигателей). На дизелях марки «КамАЗ» применяют трехслойные вкладыши, залитые свинцовистой бронзой. Шатунные вкладыши устанавливаются в нижнюю головку шатуна с натягом 0,03—0,04 мм. От осевого смещения и провертывания вкладыши удерживаются в своих гнездах усиками, входящими в пазы, которые при сборке шатуна и крышки должны располагаться на одной стороне шатуна.
Коленчатый вал воспринимает действия расширяющихся газов при рабочем ходе поршней, передаваемые шатунами, и преобразует их в крутящий момент. Кроме того, коленчатый вал обеспечивает движение поршней во время вспомогательных тактов и пуска двигателя. Коленчатые валы изготовляются штамповкой из среднеуглеродистых легированных сталей и литьем из модифицированного магнием чугуна. Коленчатый вал состоит из коренных и шатунных шеек, соединенных щеками, к которым крепятся противовесы (могут быть отлитыми как одно целое с валом) переднего конца коленчатого вала, на котором имеются посадочный поясок крепления газораспределительного зубчатого колеса и шкива. На заднем конце коленчатого вала имеется маслоотражательный гребень, маслосгонная резьба и фланец (может отсутствовать) для крепления маховика. В торце имеется гладкое отверстие под подшипник для опоры ведущего вала коробки передач. В коренных шейках для масляных каналов выполнены отверстия под углом к пустотелым шатунным шейкам, где масло дополнительно очищается под действием центробежных сил. Форма коленчатого вала определяется числом и расположением цилиндров, порядком работы и тактностью двигателя. В большинстве случаев применяют полноопорные коленчатые валы, т. е. каждая шатунная шейка расположена между коренными. Для повышения износостойкости поверхностный слой коренных и шатунных шеек подвергают закалке на глубину 3—4 мм с нагревом ТВЧ.
Коренные подшипники. Для коренных подшипников применяются подшипники скольжения, выполненные в виде вкладышей, основой которых является стальная лента толщиной 1,9—2,8 мм для карбюраторных двигателей и 3—6 мм для дизелей. В качестве антифрикционного материала вкладышей используют высокооловянистый алюминиевый сплав для карбюраторных двигателей и трехслойные с рабочим слоем из свинцовой бронзы.
Маховик служит для уменьшения неравномерности вращения коленчатого вала, накопления энергии во время рабочего хода поршня, необходимой для вращения вала в течение подготовительных тактов, и вывода деталей КШМ из МВТ и НВТ. В многоцилиндровых двигателях маховик является, в основном, накопителем кинетической энергии, необходимой для пуска двигателя и обеспечения плавного трогания автомобиля с места. Маховики отливают из чугуна в виде диска с массивным ободом и проводят его динамическую балансировку в сборе с коленчатым валом. На ободе маховика имеется посадочный поясок для напрессовки зубчатого венца для электрического пуска стартером. На цилиндрической поверхности маховика находятся метки или маркировочные штифты и надписи, определяющие момент прохождения ВМТ поршнем первого цилиндра. На торцевую рабочую поверхность опирается фрикционный диск сцепления. Для крепления его кожуха имеются резьбовые отверстия. Маховик центрируют по наружной поверхности фланца с помощью выточки, а положения его относительно коленчатого вала фиксируют установочным штифтом или несимметричным расположением отверстий крепления
Изготовление пальцев
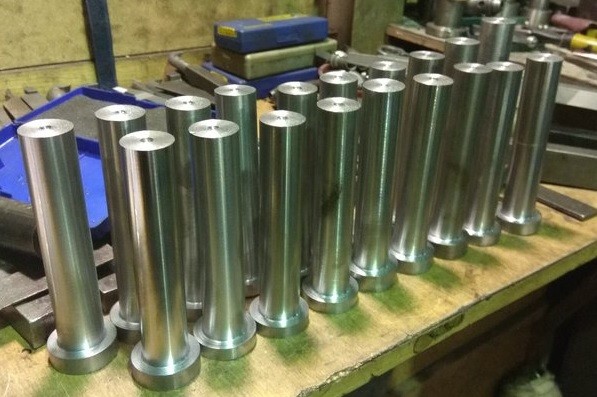
Изготовление пальцев и втулок на заказ – востребованная услуга, которая помогает владельцам специальной и строительной техники решить проблему поиска и подбора запчастей, сократить время простоя, а также оптимизировать затраты на их приобретение. Наша компания производит пальцы с 2016 года.
Рассчитаем стоимость производства пальцев — [email protected] . 8 (3439) 389 801, 380 081.
Из каких материалов изготавливают пальцы
Палец экскаватора или фронтального погрузчика представляет собой металлический стержень цилиндрического вида. Данный элемент относится к категории нерезьбовых крепежных изделий. Длина пальца зависит от конкретной модели спецтехники.
Назначение пальцев – соединение сочлененных рабочих подвижных элементов техники:
- Погрузочного ковша;
- Трапеции;
- Стрелы;
- Рукояти;
- Гидравлических цилиндров.
Установка пальцев осуществляется через втулки, которые снижают
В процессе эксплуатации пальцы и втулки для спецтехники испытывают значительные рабочие нагрузки и подвергаются негативному воздействию внешней среды. Это накладывает определенные ограничения на выбор конструкционных материалов. Металл должен обладать высокой механической прочностью и устойчивостью к коррозии и другим негативным факторам. В противном случае срок службы пальцев будет слишком коротким, что приведет к дополнительным простоям техники и повышению трудозатрат при выполнении ремонтных работ.
Для изготовления пальцев используют следующие марки стали:
- 15 и 15Х;
- 20 и 20Х;
- 45 и 45Х;
- 12Х2Н4А;
- 12ХН3А;
- 15ХМА;
Материал для изготовления пальцев и втулок подбирают исходя из условий эксплуатации и предполагаемых нагрузок. Перейдем к особенностям технологического процесса, а также требованиям, которые предъявляют к готовым деталям.
Технология производства пальцев
Работа над заказом начинается после получения от заказчика чертежа или эскиза детали. После это выполняется разработка программы, согласовываются требования к изделию, сроки выполнения работ и объем партии.
Сам процесс изготовления пальцев можно разделить на следующие производственные этапы:
- Нарезка заготовок на ленточном станке по металлу в соответствии с заданными размерами.
- Термическая обработка. Данная процедура предназначена для повышения пластичности и ударной вязкости заготовки при сохранении показателей твердости и пластичности металла. В процессе термического улучшения происходит стабилизация структуры стали, что оказывает положенное влияние на ее свойства.
- Механическая обработка заготовки. На данном этапе изготовления пальцев выполняют протоку, сверление, торцевание и нарезание канавок под смазку. Работы осуществляются на высокоточном оборудовании, оснащенном числовым программным управлением, что позволяет добиться высокой точности размеров.
- Поверхностная закалка пальца токами высокой частоты для достижения необходимой твердости. Величина данного показателя зависит от условий эксплуатации.
- Отпуск – необходим для снижения остаточных напряжений структуры, которые неизбежно возникают при закалке. В результате обработке верхний слой заготовки приобретает высокую твердость с сохранением вязкости сердцевины.
- Шлифование пальца – процедура поверхностной обработки пальца абразивными материалами для достижения чистоты и гладкости изделии, с заданной шероховатостью.
- Контроль качества готового изделия и упаковка. Проверка и методы испытаний зависят от требований действующих стандартов, технических условий, а также особых пожеланий заказчика работ. По договоренности сторон, контроль соблюдения технологии может осуществляться сотрудниками независимых лабораторий.
Стоит заметить, что технология изготовления деталей и уровень контроля качества практически не отличается от заводских условий производства. При этом себестоимость изготовления будет ниже за счет отсутствия затрат на рекламу и маркетинг.
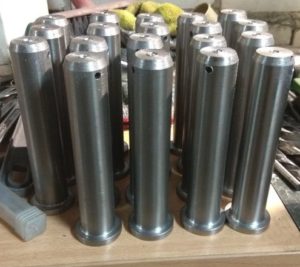
Отдельного упоминания заслуживают поршневые пальцы. Они предназначены для шарнирного соединения поршня с шатуном. Несмотря на схожие функции, к качеству поршневых пальцев предъявляют более высокие требования. В первую очередь это связано с тяжелыми условиями эксплуатации – деталь работает в условиях знакопеременной нагрузки, подвергаясь механическим и температурным воздействиям, а также усилиям изгиба и среза. Кроме того, для осуществления замены необходимо разбирать двигатель, что ведет к простоям транспорта и повышению себестоимости эксплуатации.
Рассмотрим особенности изготовления пальцев для поршней в условиях промышленного производства:
| Используемое оборудование | Пальцы изготавливают на высокоточном автоматическом оборудовании, что обеспечивает соблюдение размеров и минимальные припуски на финишную обработку |
| Механическая обработка | Для уменьшения массы конструкции поршневой палец делают пустотелым. Внутреннее отверстие высверливают и растачивают с соблюдением требований проектной документации |
| Поверхностная обработка | Внутреннюю часть пальца повергают фосфатированию. В результате на поверхности образуется пористый слой, что упрощает дальнейшую обработку. |
Как видите, к поршневым пальцам предъявляют особые требования по качеству материалов и точности геометрических размеров. Конструкторские отделы подбирают рабочие параметры исходя из условий и особенностей эксплуатации двигателя. Доступ к данной информации обычно закрыт. При самостоятельном изготовлении поршневых пальцев подобрать оптимальные рабочие параметры – практически неразрешимая задача. Поэтому поршневые пальцы, как и другие запчасти для двигателя лучше приобретать у официальных представителей завода-изготовителя.
Цена на пальцы – из чего формируется
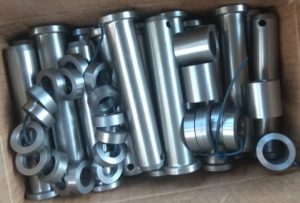
Одним из основных факторов, который влияет на формирование стоимости изготовления пальцев, является вид металла. От этого зависит особенности и сложности в обработке. Кроме того, на итоговую стоимость изделия влияют следующие факторы:
- Объем партии – чем больше деталей необходимо изготовить, тем меньше стоимость единицы продукции;
- Сложность изделия – конструктивные особенности, геометрические размеры, расход металла при обработке;
- Трудоемкость подготовительных работ и процесса изготовления – чем больше времени затрачивается на обработку, тем выше цена;
- Дополнительные требования – к ним относят необходимость поверхностной закалки, цементации или других видов химико-термической обработки.
Стоит отметить, что в некоторых случаях изготовления новой детали обойдется дороже, чем восстановление старой. Естественно, целесообразность выполнения восстановительных работ должны оценивать профессионалы, способные выдать квалифицированное заключение с учетом оценки всех факторов и рисков.
Как заказать изготовления пальцев или втулок
Рабочий ресурс и эксплуатационные характеристики детали зависят от качества используемых материалов и точности соблюдения технологии производства. Обратившись к нам, в вашем распоряжении будут возможности современного станочного парка под управлением квалифицированных специалистов, способных справиться с задачей любой сложности. Контроль качества на каждом этапе производства исключает вероятность отклонения от технологии или выбраковки детали.
Чтобы просчитать стоимость изготовления пальцев или других деталей, отправьте на наш электронный адрес чертеж или эскиз изделий. Наши сотрудники свяжутся с вами и сообщат результат. На все выполненные работы распространяется гарантия, продолжительность которой согласовывается с заказчиком.
Ознакомьтесь с нашими возможностями:
- Закончен заказ на изготовление титановых шпилек в количестве 300 штук
- Изготовление болтов
- Выполнен заказ на изготовление 20 шкивов
- Изготовили пуансоны 24 штуки
Палец поршневой: прочная связь поршня и шатуна

В любом поршневом двигателе внутреннего сгорания присутствует деталь, соединяющая поршень с верхней головкой шатуна — поршневой палец. Все о поршневых пальцах, их конструктивных особенностях и способах установки, а также о верном подборе и замене пальцев различных типов подробно рассказано в статье.
Что такое поршневой палец
Палец поршневой (ПП) — компонент поршневой группы ДВС; стальной полый цилиндр, с помощью которого осуществляется шарнирное соединение поршня и шатуна.
В поршневых двигателях внутреннего сгорания передача и преобразование сил, возникающих при сгорании топливно-воздушной смеси в цилиндре, осуществляется поршневой группой и кривошипно-шатунным механизмом. К основным деталям этих систем относятся поршень и шатун, имеющие шарнирное соединение, благодаря которому достигается возможность отклонения оси шатуна от оси поршня при его между верхней и нижней мертвыми точками (ВМТ и НМТ). Реализуется шарнирное соединение поршня и шатуна с помощью простой детали — поршневого пальца.
Поршневой палец решает две ключевые задачи:
- Выступает в качестве шарнира между поршнем и шатуном;
- Обеспечивает передачу сил и моментов от шатуна на поршень при запуске двигателя и от поршня на шатун при работе двигателя.
То есть, ПП не просто связывает поршень и шатун в единую систему (в которую также входит коленчатый вал), но и вообще обеспечивает согласованную работу поршневой группы и кривошипно-шатунного механизма двигателя. Поэтому любые неисправности или износ пальца негативно сказываются на работе всего силового агрегата, требуя скорейшего ремонта. Но прежде, чем покупать новые поршневые пальцы, следует разобраться в их конструкции и некоторых особенностях.
Типы, устройство и характеристики поршневых пальцев
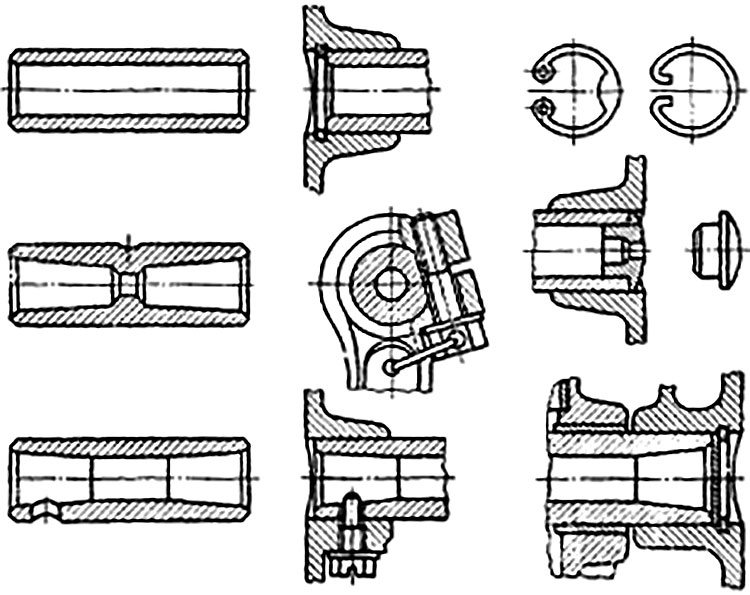
Все используемые в настоящее время поршневые пальцы имеют принципиально одинаковую конструкцию: в общем случае это полый стальной стержень с относительно тонкими стенками, установленный в бобышках поршня и верхней головке шатуна. На торцах пальца снимаются фаски (наружная и внутренняя), которые обеспечивают простой монтаж детали в поршень или шатун, а также предотвращают повреждение других деталей при случайном контакте с ними.
При этом в пальцах могут выполняться различные вспомогательные элементы:
- Вывод внутренних стенок в конус от центра наружу с целью облегчения пальца с сохранением его прочности;
- Внутренние кольцевые пояски в центральной части пальца для его упрочнения;
- Боковые поперечные отверстия для жесткой фиксации пальца в бобышке поршня.
Поршневые пальцы изготавливаются из мягких конструкционных углеродистых (15, 20, 45 и других) и некоторых легированных (обычно хромистых 20Х, 40Х, 45Х, 20ХНЗА и иных) сталей. Наружная поверхность и небольшой поясок на торце деталей из малоуглеродистых сталей подвергается цементации и закалке на глубину до 1,5 мм до достижения твердости 55-62 HRC (при этом внутренний слой имеет твердость в пределах 22-30 HRC). Детали из среднеуглеродистых сталей обычно закаливаются токами высокой частоты. После термической обработки наружная поверхность ПП подвергается шлифовке. Закалка детали обеспечивает высокую устойчивость ее наружной поверхности к износу, при этом вязкость внутренних слоев стенки сохраняет способность пальца противостоять ударным нагрузкам и вибрациям. Шлифовка поверхности устраняет зоны с опасными напряжениями, которые во время работы двигателя могут привести к появлению задиров, наклепов или даже разрушения деталей.
Как уже указывалось, поршневой палец располагается в поршне и верхней головке шатуна, соединяя эти детали в одну систему. В поршне под данную деталь предусмотрено два расширения с поперечными отверстиями — бобышки. Существует два конструктивных варианта шарнира между поршнем и шатуном:
- С «плавающим» пальцем;
- С запрессованным в шатун пальцем.
Наиболее просто реализуется вторая схема: в этом случае ПП запрессовывается в верхнюю (неразъемную) головку шатуна, что предотвращает его осевое смещение, а в бобышках поршня он располагается с некоторым зазором, что обеспечивает возможность проворачивания поршня относительно ПП во время работы силового агрегата на всех режимах. Также зазор обеспечивает смазку трущихся деталей (хотя из-за малого зазора палец и контактирующие с ним поверхности бобышек всегда работают в режиме недостаточной смазки). Такая схема применялась на отечественных автомобилях ВАЗ-2101, 2105, 2108, широко она используется и на современных моделях иностранного производства.
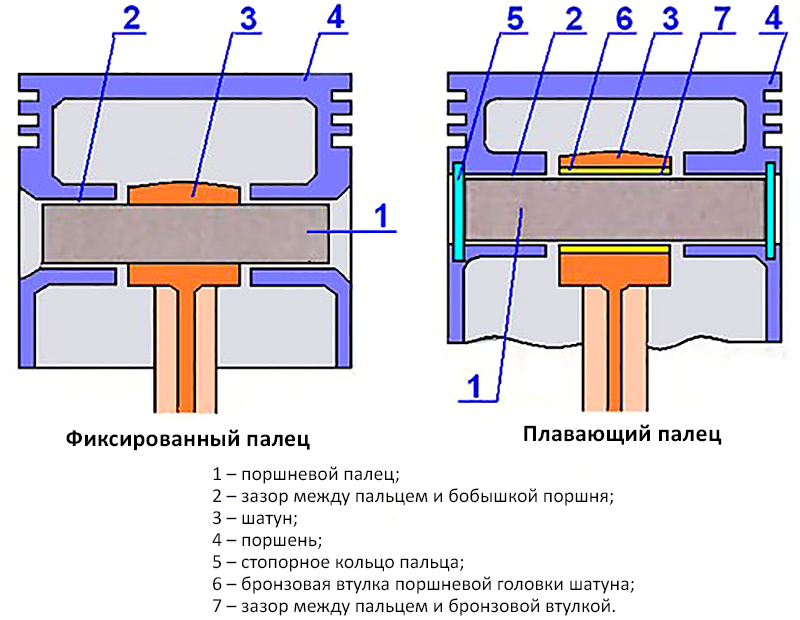
Схема с «плавающим» пальцем более сложна, так как она имеет несколько вспомогательных деталей. В такой схеме ПП с малым зазором устанавливается в обе детали — и в бобышки поршня, и в верхнюю головку шатуна, это обеспечивает его свободное проворачивание во время работы двигателя. Для предотвращения осевого смещения пальца используются пружинящие стопорные кольца, располагаемые поперек отверстий в бобышках — они служат упорами для ПП, не допуская его выпадение. Кольца могут изготавливаться из пружинящей проволоки круглого сечения или штамповаться из листового металла. В последнем случае детали имеют прямоугольное сечение, а на обоих концах предусматриваются отверстия под инструмент для удобства установки и извлечения колец.
В некоторых случаях применяются стопорные грибки или заглушки, они изготавливаются из мягкого металла, благодаря чему не повреждают зеркало цилиндра при контакте с ним. Заглушки находят применение в двухтактных двигателях с определенным расположением впускных и выпускных окон, предотвращая нежелательное перетекание газов между ними. Иногда используется фиксация детали с помощью винта, ввернутого в нижнюю часть бобышки и в отверстие у торцевой части ПП.
ПП, независимо от способа его установки, может иметь смещение относительно оси поршня, достигающее полутора и более миллиметров. Такое смещение направлено на снижение динамических нагрузок, которым подвергается поршень, ПП и головка шатуна при прохождении ВМТ и НМТ. Поршень в своем движении к ВМТ и к НМТ прижимается к одной стенке цилиндра, что также приводит и к прижиму ПП к одной стенке отверстий внутри бобышек. Вследствие этого возникают силы, затрудняющие проворачивание ПП в сопряженных деталях, и при прохождении ВМТ и НМТ поворот может случиться скачкообразно — это происходит с ударом, который проявляются характерным стуком. Эти факторы как раз и устраняются установкой ПП в поршне с некоторым смещением оси.
Как правильно подобрать и заменить поршневой палец
В процессе работы двигателя, особенно на переменных режимах, пальцы подвергаются значительным нагрузкам, они изнашиваются, могут деформироваться и требуют замены. О необходимости заменить пальцы говорит ухудшение компрессии и снижение динамических характеристик двигателя, что дополнительно проявляется характерным стуком.
Ремонт силового агрегата в этом случае сводится к замене пальцев, а иногда и сопряженных деталей — втулок головки шатуна в системах с «плавающим» ПП, колец и других. Подбор новых пальцев и других деталей производится по ремонтным размерам. Например, для большинства отечественных двигателей предлагаются детали трех ремонтных размеров, отличающихся на 0,004 мм (так, в двигателях ВАЗ часто используются пальцы диаметром 21,970-21,974 мм (1-я категория), 21,974-21,978 мм (2-я категория) и 21,978-21,982 мм (3-я категория)). Это обеспечивает возможность подбора пальцев различных диаметров с учетом увеличения диаметров отверстий в сопряженных деталях вследствие износа и последующей расточки. Расточка всегда выполняется под те же ремонтные размеры, и если износ деталей превышает указанные диапазоны, то и они должны быть заменены.
Как правило, пальцы продаются комплектами (по 2, 4 и больше штук), иногда вместе со стопорными кольцами и другими деталями.
При ремонте поршневой группы с «плавающими» пальцами нет необходимости в применении специального оборудования — монтаж деталей в бобышки и головку шатуна выполняется усилием руки. Если же меняется палец с фиксацией в шатуне, то приходится использовать специальное приспособление для выпрессовки и запрессовки ПП (в простейшем случае это могут быть втулки и стержни, однако профессионалы используют более сложные механизированные приспособления, похожие на тиски).
В некоторых случаях установка «плавающего» ПП в бобышки также производится в натяг, для этого поршень перед монтажом нагревается в воде или иной жидкости до 55-70 °С. Такой монтаж предотвращает стук ПП при запуске и прогреве двигателя, возникающий вследствие разного коэффициента теплового расширения алюминиевых сплавов и стали. Дело в том, что алюминиевый поршень расширяется быстрее, чем стальной палец, поэтому на непрогретом двигателе зазор между деталями увеличивается и появляется стук. При монтаже ПП в натяг зазор возникает только при прогреве мотора, что предотвращает удары деталей и, соответственно, стук.
Следует заметить, что работы по замене поршневых пальцев требуют значительной разборки двигателя, поэтому их лучше выполнять при наличии соответствующего опыта или доверять профессионалам. Только при правильном подборе пальцев и грамотном ремонте поршневая группа будет функционировать надежно и эффективно, обеспечивая высокие рабочие характеристики силового агрегата.
Для чего поршневой палец выполняют пустотелым

Кривошипно-шатунные механизмы двигателей
Кривошипно-шатунный механизм двигателя преднаг значен для преобразования возвратно-поступательного движения поршня во вращательное движение коленчатого вала. Этот механизм осуществляет передачу давления газов в цилиндре двигателя на его коленчатый вал и включает в свой состав поршневую группу, шатун и коленчатый вал. В поршневую группу входят поршень, поршневые кольца и палец. Шатун имеет на своих концах поршневую и кривошипную головки, соединенные стержнем шатуна.
Поршень управляет газораспределением в двухтактном двигателе, воспринимает и передает давление газов на поршневой палец, который служит для шарнирного сочленения поршня с шатуном и передачи усилия от поршня к шатуну. Поршневые кольца обеспечивают герметичность камеры сгорания, равномерное смазывание зеркала гильзы цилиндра и частично отводят к ней теплоту от поршня. Шатун совершает сложное движение, преобразуя возвратно-поступательное перемещение поршня во вращательное движение коленчатого вала. Устройство кривошипно-шатунного механизма карбюраторных двигателей рассмотрим на примере двигателей УД-15, ДМ-1, МК-1, «1Z11 Гутброд» и дизелей — на примере 1Д90ТА.
Поршень двигателя УД-15 имеет вогнутое днище, что позволяет, в некоторой степени, придать камере сгорания форму, близкую к наивыгоднейшей — сферической. На поршне устанавливаются два компрессионных кольца и одно маслосъемное. Компрессионные кольца обеспечивают плотность изменяющегося внутрицилиндрового пространства, а маслосъемное — равномерное распределение масла по зеркалу цилиндра для обеспечения скольжения по нему поршня и компрессионных колец. Маслосъемное кольцо, кроме того, удаляет лишнее масло со стенок цилиндра, чтобы исключить повышенное нагарообразование в цилиндре и увеличение расхода масла. На двигателе УД-15 используется маслосъемное кольцо с расширителем (разжимными пружинами). Это кольцо состоит из двух плоских хромированных сегментов, осевого расширителя и радиального расширителя. Замки плоских сегментов размещаются под углом 180°, а канавка для установки кольца сообщается с внутренней полостью поршня отверстиями, через которые уходит избыток масла.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
- Система питания дизелей тракторов
- Техническое обслуживание и основные регулировки
- Примеры производительности и экономичности агрегатов
- Запуск и остановка, приемы управления мотоблоками и мотоорудиями
- Подготовка к работе и формирование основных агрегатов
- Основные меры безопасности при работе на мотоблоках
- Особенности эксплуатации мотоблоков и мотоорудий
- Орудия для коммунального хозяйства
- Орудия для транспортных работ
Поршневой палец — стальной пустотелый; имеет скользящую посадку в бронзовой втулке и поршневой головки шатуна и плотную — в бобышках поршня. Фиксируется поршневой палец от осевого перемещения (в горячем состоянии) кольцевыми пружинами. Шатун — стальной, штампованный, двутаврового сечения. Поршневая головка — цельная, в отличие от кривошипной головки шатуна, имеющей горизонтальный разъем. Сопряжение шатунной шейки коленчатого вала с кривошипной головкой выполняется на тонкостенных взаимозаменяемых биметаллических вкладышах, фиксируемых от смещения в головке шатуна штампованными замками. Коленчатый вал двигателя — стальной, цельноштампованный, с внутренним каналом для подачи масла; устанавливается на двух подшипниках качения. Уплотнение узлов установки коленчатого вала в картере осуществляется с помощью манжет. Противовесы коленчатого вала выполнены за одно со щеками. На переднем удлиненном конце коленчатого вала кроме коренного шарикового подшипника устанавливаются распределительная шестерня, механизм запуска и вентилятор-маховик, который выполняет также функцию корпуса центрифуги. Задний конец коленчатого вала предназначен для установки муфты привода.
Близкую к УД-15 конструкцию кривошипно-шатунного механизма имеет и двигатель ДМ-1. Шатун его также имеет разъемную кривошипную головку, а сопряжение с шатунной шейкой коленчатого вала осуществляется посредством специальных, состоящих из двух половин, вкладышей. Однако в сопряжении поршневого пальца с поршневой головкой шатуна специальная втулка отсутствует. На удлиненном конце коленчатого вала устанавливаются вентилятор-маховик и устройство шнурового запуска, а на другом — шкив клиноременной передачи на трансмиссию. Поршень двигателя мотокультиватора
МК-1 имеет днище, выпуклое в сторону головки цилиндра. Внутренняя полость поршня, изготовленного из алюминиевого сплава, снабжена ребрами, располагающимися от внутренней поверхности днища к бобышкам поршня, что придает всей конструкции дополнительную жесткость и способствует лучшему охлаждению поршня. На боковой поверхности юбки поршня сделаны специальные проточки, через которые смесь проходит в цилиндр двигателя при продувке. В верхней части поршня в двух кольцевых канавках располагаются компрессионные кольца. Поршень и поршневая головка шатуна соединены между собой полым поршневым пальцем, фиксируемым от осевых перемещений кольцевыми пружинами. Сопряжение поршневого пальца и поршневой головки шатуна выполняется на втулке, как и у двигателя УД-15, а кривошипной головки шатуна и шатунной шейки коленчатого вала — на роликах.
В отличие от рассмотренных двигателей соединение шатуна с шатунной шейкой коленчатого вала двигателя «Гутброд» осуществляется посредством игольчатого подшипника.
Кривошипно-шатунный механизм дизеля рассмотрим на примере двигателя 1Д90ТА, который устанавливается на микротрактор TZ-4K-14. Поршень с плоским днищем изготавливается из алюминиевого сплава. В головке поршня располагаются поршневые кольца, причем два верхних кольца имеют трапецеидальную форму сечения, что связано с увеличенной тепловой нагрузкой; у нижних колец сечение прямоугольной формы. Все поршневые кольца закреплены от поворота в канавках штифтами. В юбке поршня с противоположных сторон выполнены две выемки, через которые при продувке двигателя воздух поступает в цилиндр. Пустотелый поршневой палец установлен в бобышках поршня «плавающим» и закреплен от осевого перемещения кольцевыми пружинами. Соединение поршневого пальца и поршневой головки шатуна осуществляется на игольчатом подшипнике, с двух сторон уплотняемом специальными кольцами, а кривошипной головки шатуна и шатунной шейки коленчатого вала — на двустороннем роликовом подшипнике, в обойме которого размещаются в шахматном порядке два ряда роликов. Внешние кольца подшипников образуют головки шатуна. От осевых перемещений ролики фиксируются специальными кольцами. Указанные выше соединения уменьшают сопротивление трению и облегчают пуск двигателя в холодную погоду, что увеличивает срок его службы и повышает стойкость подшипника от перегрева при высокой частоте вращения коленчатого вала.
В двигателе 1Д90ТА коленчатый вал сделан разборным. Передний конец коленчатого вала изготавливается как одно целое со щекой, на продолжении которой выполнен противовес. Передний конец одновременно является шейкой, на которой устанавливается корённой роликовый подшипник 8 передней опоры вала, и местом соединения коленчатого вала с валом привода топливного насоса. Для фиксации и уплотнения подшипника в соответствующем отверстии картера устанавливаются прокладки. Щека коленчатого вала изготовлена разрезной, и в нее вставляется шатунная шейка, зажимаемая в отверстии с помощью болта. Аналогичный способ крепления осуществляется и в другой щеке, также выполненной за одно с противовесом и задним концом коленчатого вала. Цилиндрическая часть задней щеки является коренной шейкой роликового подшипника второй опоры коленчатого вала, а конусная часть — местом установки маховика двигателя, фиксируемого с помощью шпонки, шайбы и гайки.
Обеспечение равномерной работы двигателей, создание необходимых условий для их пуска, а также трогания мини-тракторов с места (с преодолением кратковременных нагрузок) достигается установкой на коленчатый вал маховика. В конструктивном исполнении маховики также отличаются друг от друга. На вентиляторе-маховике двигателя УД-15 устанавливаются лопатки из алюминиевого сплава, обеспечивающие ему функцию центробежного вентилятора. Роль маховика двигателя ЗИД -3 выполняли ротор магнето, а также шкив ременной передачи, создающие дополнительный момент инерции и позволяющие использовать мотоблок на стационарных работах. В двигателе МК-1 роль маховика выполняет ротор магнето, а в двигателе «1Z11 Гутброд» — ротор магдино и ротор вентилятора. Маховик же двигателя микротрактора TZ-4K-14 имеет только зубчатый венец для вращения его электростартером.
Кривошипно-шатунный механизм состоит из блока цилиндров с головкой и уплотняющей прокладкой, картера, поршней, поршневых колец, поршневых пальцев, шатунов, коленчатого вала, маховика.
Блок цилиндров (рис. 3) — основная (базовая) деталь, к которой крепят детали механизмов двигателя, выполняют в одной отливке с картером. Цилиндры в блоке могут быть расположены в один ряд ( ГАЗ -24) или V-образно в два ряда под углом 90° (двигатели 3M3-53 и ЗИЛ -130).

Рис. 3. Блоки и головки цилиндров двигателей:
а — восьмицилиндрового; б — четырехцилиндрового; 1 — головки; 2 — гильзы; 3 — камера сгорания; 4 — шпилька; 5 — металлоасбестовая прокладка; 6 — поддон картера; 7 — картер; 8 — выпускной канал; 9—впускной канал; 10— уплотнительные кольца.
Блок цилиндров с верхней частью картера двигателей 3M3-53 и ГАЗ -24 отлит из алюминиевого сплава, а двигателя ЗИЛ -130 — из чугуна.
Полость между цилиндрами и наружными стенками блока называется рубашкой охлаждения.
В блоках двигателей 3M3-53, ЗИЛ -130 и ГАЗ -24 цилиндры выполнены в виде вставных чугунных гильз, омываемых охлаждающей жидкостью; такие гильзы называют мокрыми.
Тщательно обработанная внутренняя поверхность гильзы цилиндра, направляющая движение поршня, называется зеркалом. Для увеличения срока службы в верхнюю часть гильзы запрессовывают короткие тонкостенные вставки из кислотоупорного чугуна.
Гильзы свободно вставляют в гнезда блока и уплотняют снизу медными или резиновыми прокладками (кольцами) и сверху прокладкой головки цилиндров.
При установке гильз в блоки цилиндров двигателей 3M3-53 и ГАЗ -24 подбирают комплект медных уплотнительных колец так, чтобы гильза выступала над плоскостью разъема блока на 0,02…0,10 мм; этим достигают надежное уплотнение гильз при установке головок цилиндров.
Головку цилиндров рядных двигателей (или две головки у V-об-разных двигателей) отливают из алюминиевого сплава. Этот сплав теплопроводнее чугуна, следовательно, от головок быстрее отводится теплота. В результате улучшаются условия протекания рабочего процесса в цилиндрах двигателя. В головке выполнены камеры сгорания, в которых имеются резьбовые отверстия для свечей зажигания. Стенки камер сгорания окружены рубашкой охлаждения.
Сверху на головке цилиндров закреплены детали газораспределительного механизма.
Во впускные и выпускные каналы отливки головки запрессованы вставные седла и направляющие втулки клапанов.
Головка цилиндров сверху закрыта штампованной или литой крышкой, для уплотнения между ними ставят прокладку из маслостой-кой резины.
Металлоасбестовая прокладка между блоком и головкой цилиндров создает герметичность. Крепят головку к блоку болтами или шпильками с гайками.

Рис. 4. Поршень, шатун, кольца и палец:
1 — компрессионные кольца; 2 — маслосъемное кольцо; 3 —поршень; 4 — поршневой палец; 5 — стопорное кольцо; 6 — шатун; 7 — болт; 8 — тонкостенные вкладыши; 9 — крышка нижней головки шатуна; гайка; 10 — шплинт; а — выступ вкладыша.
Картер, выполненный в одной отливке с блоком, имеет несколько усиленных ребрами перегородок, в которых расположены коренные подшипники коленчатого вала и выполнены сверления для опорных шеек распределительного вала. Снизу к картеру привертывают поддон. Место соединения картера и поддона уплотнено прокладкой.
Поршень (рис. 4) воспринимает при рабочем ходе силу давления газов и передает ее через шатун коленчатому валу, а также совершает вспомогательные такты.
Верхняя часть поршня, называемая головкой, снизу усилена ребрами. По окружности головки проточены канавки для установки поршневых колец. Нижняя, направляющая часть поршня (юбка) снабжена приливами (бобышками) с отверстиями, в которые устанавливают поршневой палец.
Поршни отливают из алюминиевого сплава, обладающего малой плотностью и хорошей теплопроводностью. В поршни двигателя ЗИЛ -130 заделывают чугунную вставку, в которой протачивают канавку для верхнего кольца, что повышает долговечность поршня.
В верхней части головки поршня некоторых двигателей протачивают узкую канавку, уменьшающую передачу теплоты к верхнему кольцу.
Чтобы нагревающийся поршень мог расширяться в цилиндре, не заедая, его устанавливают с зазором. Зазор между поршнем и зеркалом цилиндра уплотняют поршневые кольца. Юбку выполняют в виде эллипса, большая ось которого расположена перпендикулярно оси поршневого пальца. Такая форма юбки предотвращает стук при холодном двигателе и заедание за счет ее округления при нагреве. В отверстии для поршневого пальца имеются канавки для стопорных колец.
В выемки юбок поршней изучаемых двигателей проходят противовесы коленчатого вала.
Т-образный несквозной разрез на юбках поршней двигателей 3M3-53 и ГАЗ -24 повышает жесткость юбки, а сквозной косой разрез на поршнях ЗИЛ -130 дает возможность юбке расширяться без заедания.
Поверхность юбки поршней изучаемых двигателей покрывают слоем олова, что улучшает приработку и уменьшает износ.
Для правильной сборки поршня с шатуном на днищах головок поршней двигателя ЗИЛ -130 выполнена лыска, на боковой поверхности поршней двигателей 3M3-53 у отверстия бобышки — надпись «Вперед», на боковой стенке поршней двигателей ГАЗ -24 — надпись «Назад».
Поршневые кольца компрессионные и маслосъемные изготовляют из чугуна или стали; у колец выполнен разрез («замок»). В свободном состоянии диаметр колец больше диаметра цилиндра. При установке поршней в цилиндры кольца сжимают, благодаря чему они за счет своей упругости плотно прилегают к стенкам цилиндров.
Компрессионные кольца уменьшают прорыв газов из цилиндра в картер.
Верхнее компрессионное кольцо (у двигателей ЗИЛ -130 два коль-на) для повышения износостойкости покрывают слоем хрома, поверхность остальных колец для лучшей прирабатываемости — слоем олова.
Маслосъемное кольцо снимает излишки масла со стенок цилиндра.
На поршнях всех карбюраторных двигателей ставят по одному маслосъемному кольцу. В канавке для этого кольца выполнены сквозные отверстия.
Маслосъемное кольцо двигателя 3M3-53 — чугунное, имеет сквозные прорези для съема и отвода масла. У двигателей ЗИЛ -130 и ГАЗ -24 маслосъемное кольцо состоит из четырех стальных деталей: двух плоских колец, осевого и радиального расширителей. Рабочая поверхность колец покрыта хромом.
Кольца устанавливают на поршень разрезами в разные стороны. Благодаря фаскам кольца сильнее прижимаются к стенкам цилиндра и быстрее прирабатываются.
Поршневой палец стальной, трубчатый. Он соединяет поршень с шатуном. Поверхность пальца закалена с нагревом токами высокой частоты ( ТВЧ ). При работе палец проворачивается в бобышках поршня и втулке верхней головки шатуна. От осевого смещения палец удерживается стопорными кольцами, установленными в выточках бобышек поршней; такие пальцы называют плавающими.
Шатун передает при рабочем ходе силу от поршня кривошипу коленчатого вала, а при вспомогательных тактах от кривошипа поршню.
Шатун стальной. Он состоит из стержня двутаврового сечения, верхней неразъемной головки с бронзовой втулкой для поршневого пальца и нижней разъемной головки, закрепляемой на шатунной шейке коленчатого вала. Для направленного разбрызгивания масла на стенки цилиндра в нижней головке шатуна выполнено отверстие. Для уменьшения трения между шейкой вала и нижней головкой шатуна в нее вставляют тонкостенные вкладыши, образующие шатунный подшипник.
У двигателей 3M3-53 и ГАЗ -24 вкладыши биметаллические, состоящие из стальной ленты с нанесенным на нее антифрикционным сплавом алюминия с медью и оловом.
У двигателей ЗИЛ -130 вкладыш триметаллический, изготовленный из стальной ленты, на которую нанесен медноникелевый подслой, покрытый антифрикционным сплавом СОС -6-6. От проворачивания в головке шатуна вкладыши удерживаются выштампованными у них выступами.
Обе части нижней головки шатуна скреплены двумя болтами с гайками, которые стопорятся шплинтами или при помощи контргаек, штампованных из листовой стали ( ГАЗ -24). Номера, выбитые на головке и крышке шатуна, обращены в одну сторону. Момент затяжки гаек должен быть в пределах 70…85 Н-м (7…8,5 кгс-м).
Коленчатый вал (рис. 5) воспринимает силы от шатунов и преобразует их в крутящий момент, передаваемый механизмам трансмиссии через маховик.
Коленчатый вал двигателей 3M3-53 и ГАЗ -24 литой из легированного чугуна, а двигателя ЗИЛ -130 кованый, стальной.

Рис. 5. Коленчатый вал и маховик:
а — восьмицилиндрового V-образного двигателя; б — четырехцилиндрового рядного двигателя: 1 — коренные шейки; 2 — шатунные шейки; 3 —грязеуловитель; 4 — пробка; 5 — противовесы ; 6 — маховик; 7—зубчатый венец маховика.
Вал состоит из коренных и шатунных шеек, соединенных щеками, продолжением которых являются противовесы, разгружающие коренные подшипники от инерционных нагрузок. С этой же целью шатунные шейки сделаны полыми.
У изучаемых двигателей коленчатый вал пятиопорный, т. е. имеет пять коренных подшипников, в которых установлены вкладыши, изготовленные из такого же материала, как и шатунные. Чугунные крышки подшипников крепят к блоку двумя или четырьмя болтами и шплинтуют. Момент затяжки болтов коренных подшипников должен быть 110…130 Н-м (11…13 кгс-м).
Шатунные шейки, число которых у рядных двигателей равно числу цилиндров, у четырехцилиндровых двигателей расположены попарно под углом 180°.
К каждой шатунной шейке коленчатого вала V-образных двигателей крепят по два шатуна, соединяющие ее соответственно с поршнями правого и левого рядов цилиндров. Поэтому шатунных шеек у таких двигателей вдвое меньше числа цилиндров. У восьмицилиндровых V-образных двигателей шатунные шейки располагают под углом 90° друг к другу.
Масло от коренных подшипников к шатунным поступает через каналы в щеках вала и грязеуловители, закрытые пробками.
На переднем конце коленчатого вала крепят распределительную шестерню и шкив привода вентилятора, а в торец вала ввертывают храповик, используемый для провертывания коленчатого вала пусковой рукояткой. Осевое перемещение вала ограничивают сталебабби-товые кольца, установленные в переднем коренном подшипнике. К фланцу заднего конца коленчатого вала крепят маховик.
У многих двигателей вытекание масла из картера в местах выхода коленчатого вала предотвращает маслоотбрасывающий буртик, масло-отгонная резьба на его заднем конце и маслоотражатель на переднем конце. Кроме того, места выхода вала уплотняют сальниками.
Маховик — чугунный диск с тяжелым ободом. Он увеличивает инерцию коленчатого вала и этим повышает плавность работы, облегчает пуск двигателя и трогание автомобиля с места. На ободе маховика напрессован зубчатый венец для пуска двигателя от стартера. Маховик крепят несимметрично расположенными болтами, которые должны быть затянуты с моментом 140…150 H-M (14…15 кгс-м) и зашплинтованы.
Крепление двигателя к раме или подрамнику должно быть надежным, но упругим, чтобы вибрация двигателя не передавалась кузову, а перекосы рамы при движении не вызывали повреждения деталей крепления. Для этого между опорными лапами двигателя и рамой помещают резиновые подушки. Двигатель ГАЗ -24 крепят в трех точках: две — в передней части двигателя по его сторонам, одна — сзади под задней крышкой коробки передач.
Двигатель 3M3-53 крепят в четырех точках: спереди штампованными кронштейнами, привернутыми к блоку цилиндров, сзади двумя приливами картера сцепления.
Двигатель ЗИЛ -130 имеет три точки крепления: передней опорой служит кронштейн, установленный под крышкой распределительных шестерен, задними опорами — лапы картера сцепления. От продольного смещения двигатель ЗИЛ -130 удерживается тягой, соединенной с поперечиной рамы.
При неисправностях кривошипно-шатунного механизма двигатель не развивает полную мощность, работает с перебоями, перерасходует топливо и масло, стучит.
Шатун передает усилие от поршня к коленчатому валу при рабочем ходе и в обратном направлении при вспомогательных тактах. Он состоит из верхней головки, стержня двутаврового сечения и разъемной нижней головки, закрепляемой на шатунной шейке коленчатого вала. Шатун и его крышку изготовляют из легированной или углеродистой стали. В верхнюю головку шатуна запрессовывают одну или две втулки из оловянистой бронзы, а в нижнюю вставляют тонкостенные стальные вкладыши, залитые слоем антифрикционного сплава.
Нижняя головка шатуна и крышка соединяются двумя болтами, гайки которых шплинтуются.
Вкладыши шатунных -подшипников двигателей ЗМЗ -24, 3M3-53 и ЗИЛ -130 выполнены из сталеалюминиевой ленты, антифрикционный слой которой представляет собой алюминиевый сплав АМО -1-20*. Вкладыши двигателя ЯМЗ -740 изготовляют из стальной ленты, покрытой слоем свинцовистой бронзы и тонким слоем свинцовистого сплава.
От провертывания в нижней головке шатуна вкладыши удерживаются выступами (усиками), которые входят в канавки, вы-фрезерованные в шатуне и его крышке.
Коленчатый вал воспринимает усилия, передаваемые от поршней шатунами, и преобразует их в крутящий момент. Он имеет коренные шейки; шатунные шейки; щеки, соединяющие коренные и шатунные шейки; противовесы; фланец для крепления маховика; носок, на котором установлены храповик пусковой рукоятки, распределительная шестерня и шкив привода водяного насоса и вентилятора. Шатунная шейка со щеками образует колено (или кривошип) вала.
Коленчатый вал штампуют из стали или отливают из магниевого чугуна ( ЗМЗ -24, 3M3-53). Литье позволяет выполнить все шейки вала полыми. Шейки стальных коленчатых валов закаливают токами высокой частоты. Все шейки коленчатых валов тщательно шлифуют и полируют. Переходы (галтели) от шеек к щекам выполняют плавными.
Количество шатунных шеек в двигателе, имеющем рядное расположение цилиндров, равно числу цилиндров, а в V-образном двигателе — в два раза меньше числа цилиндров, так как на каждую шатунную шейку устанавливают по два шатуна. Из условия равномерного чередования рабочих ходов колена вала четырехцилиндрового двигателя (если смотреть на вал с торца) располагаются под углом 180°, шестицилиндрового— под 120°, восьмицилиндрового — под 90°.
Количество коренных шеек четырехцилиндровых двигателей с рядным расположением цилиндров три или пять, в шестицилиндровых — четыре или семь, в V-образных восьмицилиндровых — пять.

Рис. 6. Форма коленчатого вала: а — рядного четырехцилиндрового двигателя, б — рядного шестицилиндрового двигателя, в — V-обраэного шестицилиндрового двигателя, г — V-образного восьмицилиндрового двигателя: 1—8 — номера цилиндров
Если шатунная шейка с двух сторон имеет коренную, то такой коленчатый вал называют полноопорным. Полноопорный вал ( ЗМЗ -24, 3M3-53, ЗИЛ -130, ЯМЗ -740) меньше прогибается, обеспечивая лучшие условия работы подшипников и больший срок их службы. В современных автомобильных двигателях частота вращения коленчатого вале достигает 3000—4000 об/мин в грузовых автомобилях и 5000—6000 об/мин—в легковых. Поэтому возникают большие центробежные силы, действующие на шатунные шейки, щеки и нижние головки шатунов. Эти силы нагружают коренные подшипники, вызывая их ускоренный износ.
Для разгрузки коренных подшипников от центробежных сил служат противовесы, расположенные против шатунных шеек коленчатого вала.
Коренные и шатунные шейки коленчатого вала соединены наклонными каналами, просверленными в щеках и служащими для подвода масла от коренных к шатунным подшипникам. В этих полостях под действием центробежных сил при работе двигателя отлагаются тяжелые частицы и продукты износа, содержащиеся в масле. Грязеуловители очищают при разборке двигателя, вывертывая пробки.
Осевые нагрузки коленчатого вала в большинстве двигателей воспринимаются упорной стальной шайбой и стальными, залитыми с одной стороны баббитом или сплавом СОС -6-6* шайбами, расположенными по обе стороны переднего коренного подшипника.
Вкладыши коренных подшипников обычно той же конструкции, что и вкладыши шатунных подшипников. Верхний вкладыш устанавливается в выемку (постель) верхней части картера, нижний— в крышки 5,9 л 11 коренных подшипников.
Крышки коренных подшипников растачивают совместно с блоком цилиндров и при сборке двигателя их устанавливают только на свои места.
Для предотвращения утечки масла на переднем и заднем концах коленчатого вала устанавливают маслоотражатели и сальники. Маслоотражатели изготовляют за одно целое с коленчатым валом или в виде, отдельной детали. Например, у двигателя ЗИЛ -130 на переднем конце коленчатого вала установлен резиновый сальник, а на заднем конце имеется дренажная канавка во вкладыше заднего коренного подшипника (с отверстием для слива масла), маслосбрасывающий гребень, маслоотгонная спиральная канавка, сальник из асбестовой набивки и резиновые уплотнители под крышкой заднего коренного подшипника.